01
发光类产品老化测试
发光类产品出货前需通电老化 12~24 小时,确认无死灯、无闪烁、无异常发热。
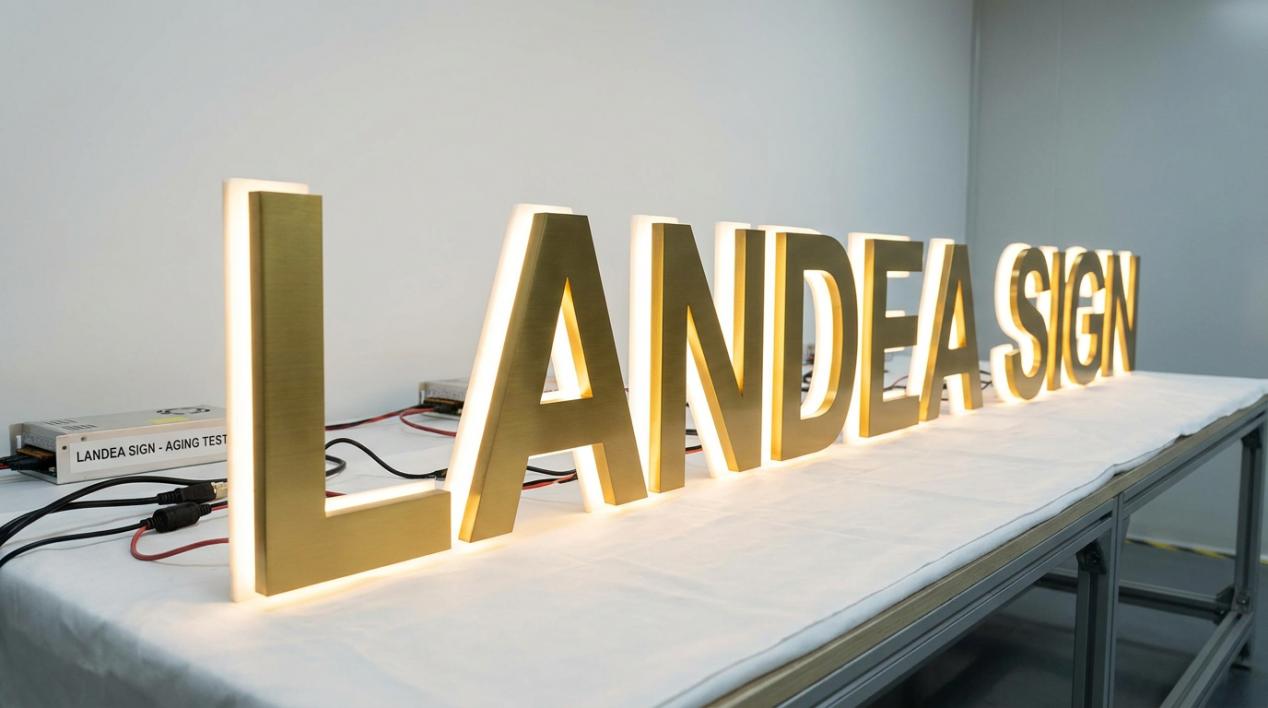
发光类产品出货前需通电老化 12~24 小时,确认无死灯、无闪烁、无异常发热。
发光类产品出货前须在电源线或灯体明显位置贴 DC 电压标签,注明对应电压规格。
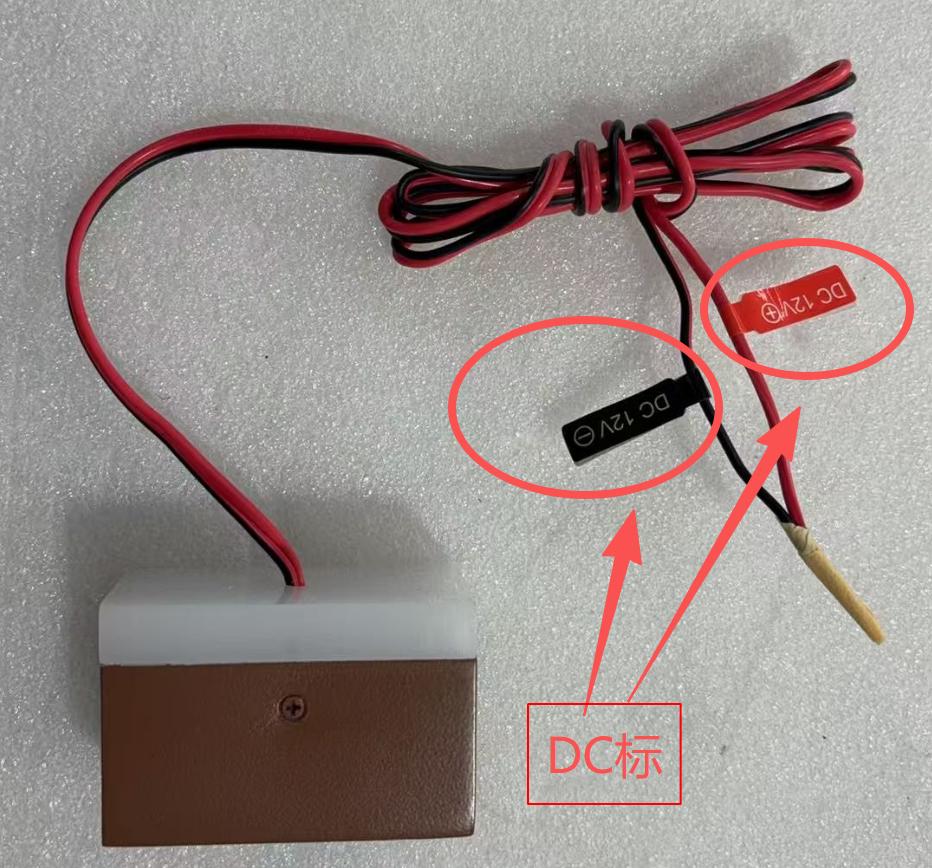
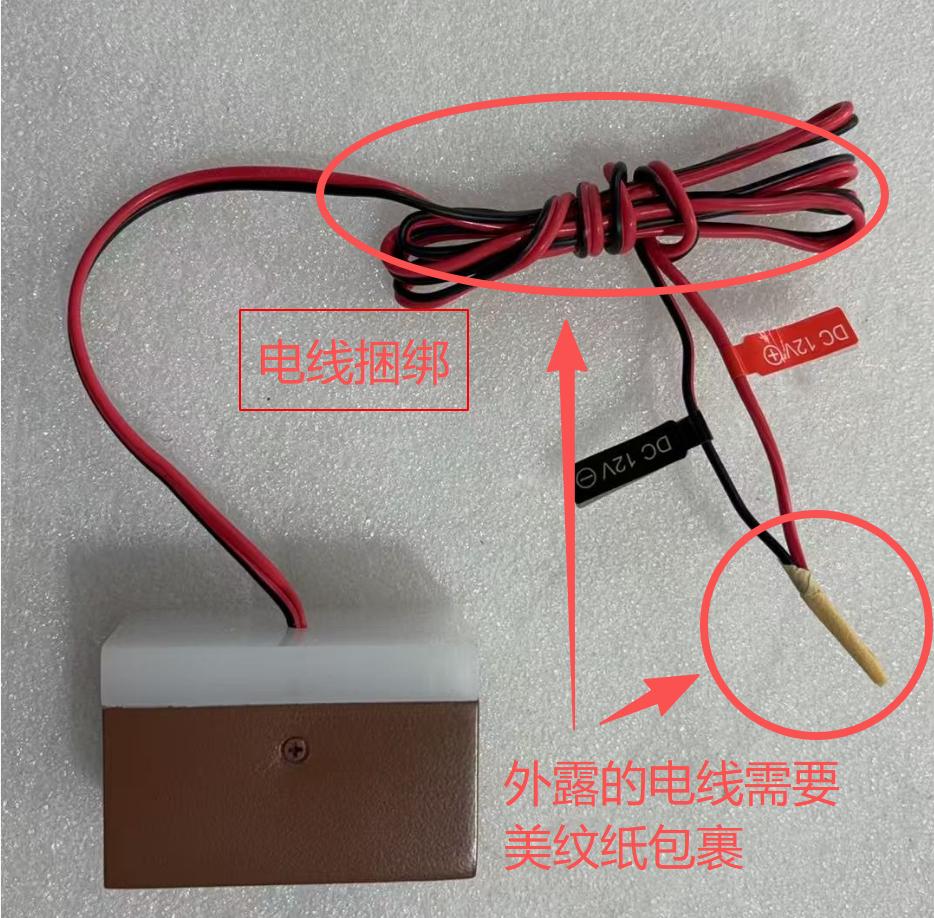
电线需整齐捆绑,外露电线用美纹胶纸包裹,防止运输途中刮伤与松散。
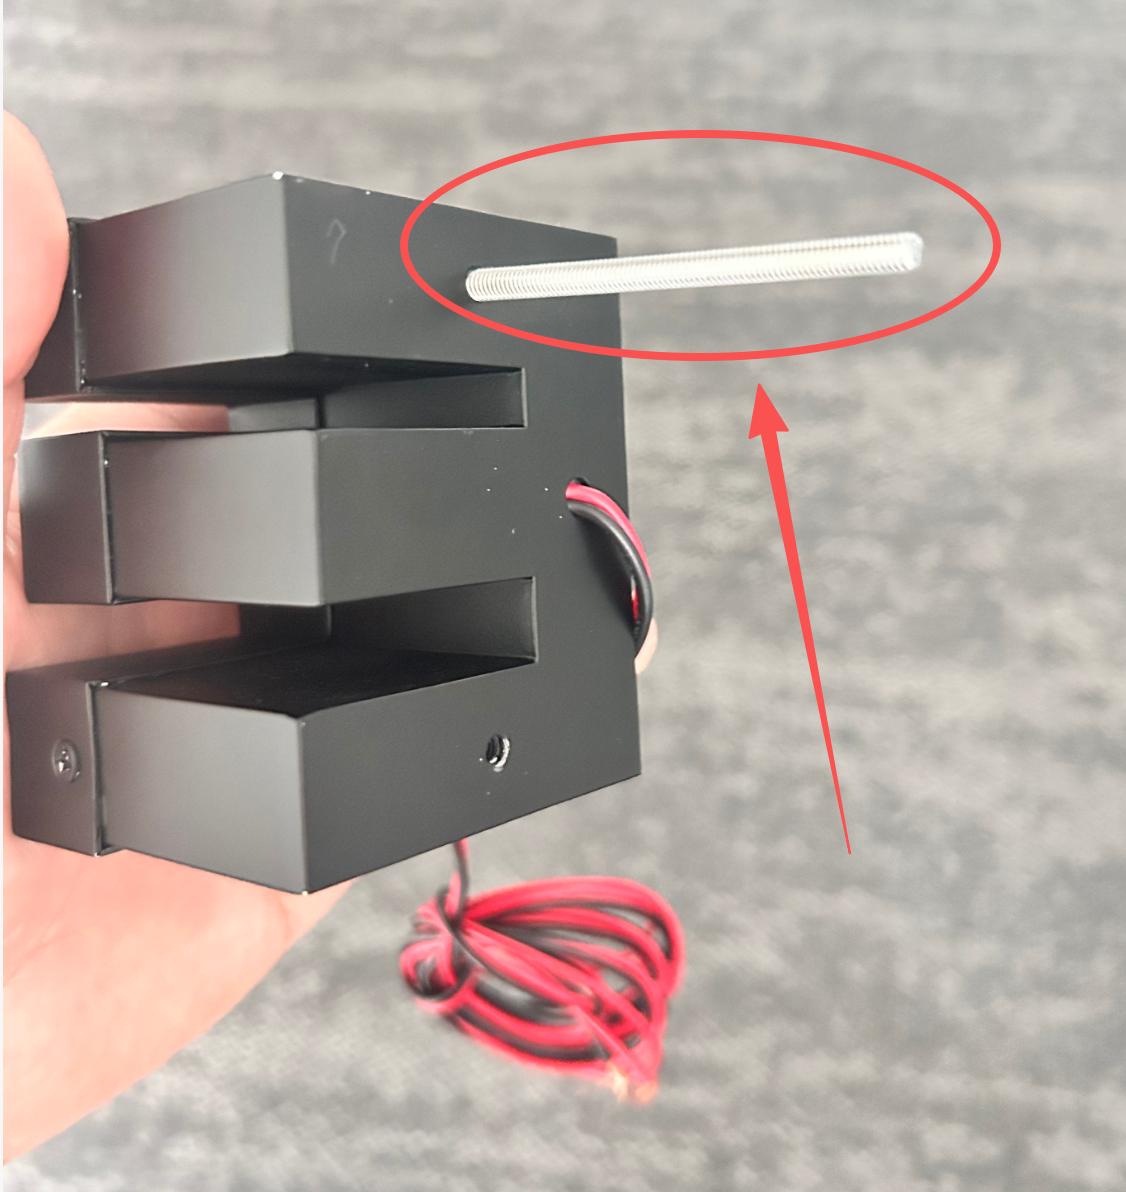
逐支检验螺杆,确认 垂直不倾斜、螺纹完好 无滑牙。
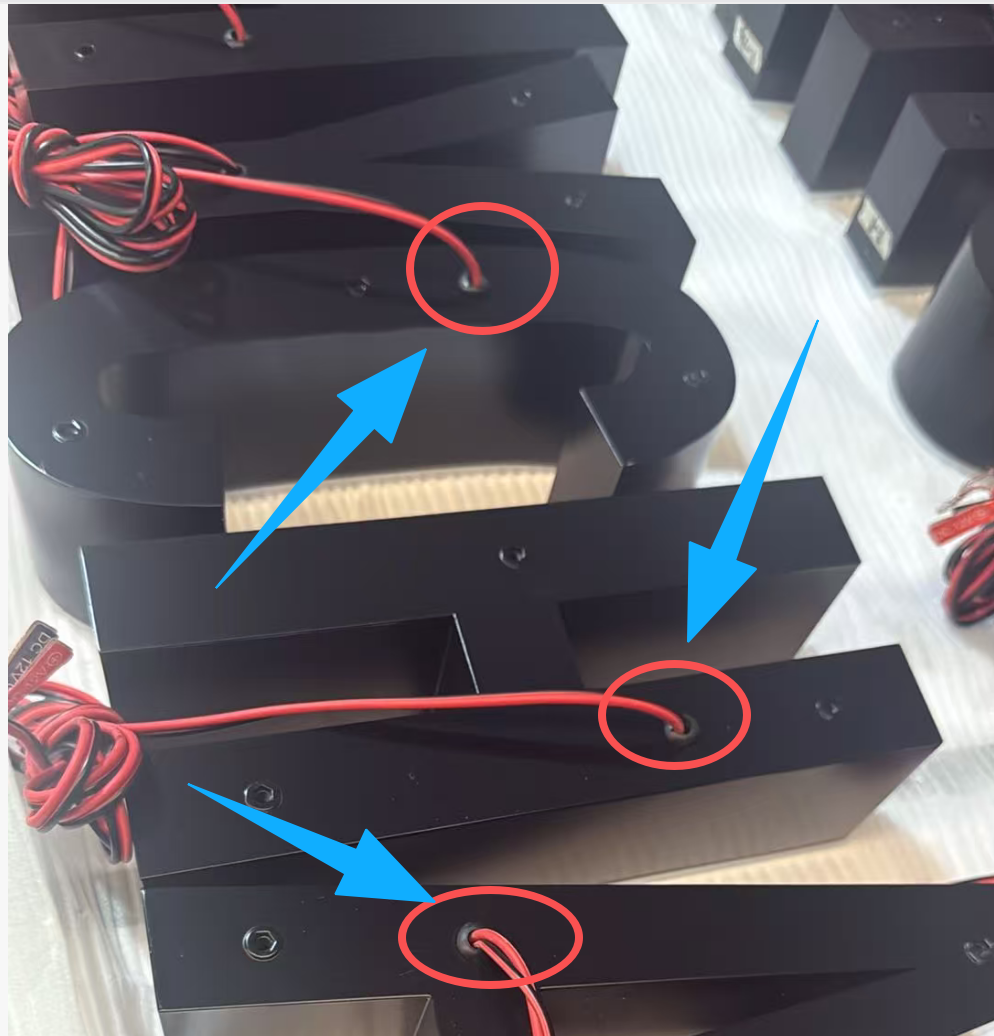
逐孔检验护线圈,确认安装到位、卡紧不脱落、无破损变形,电线从护线圈内穿过 孔边无外露金属、不割线 。
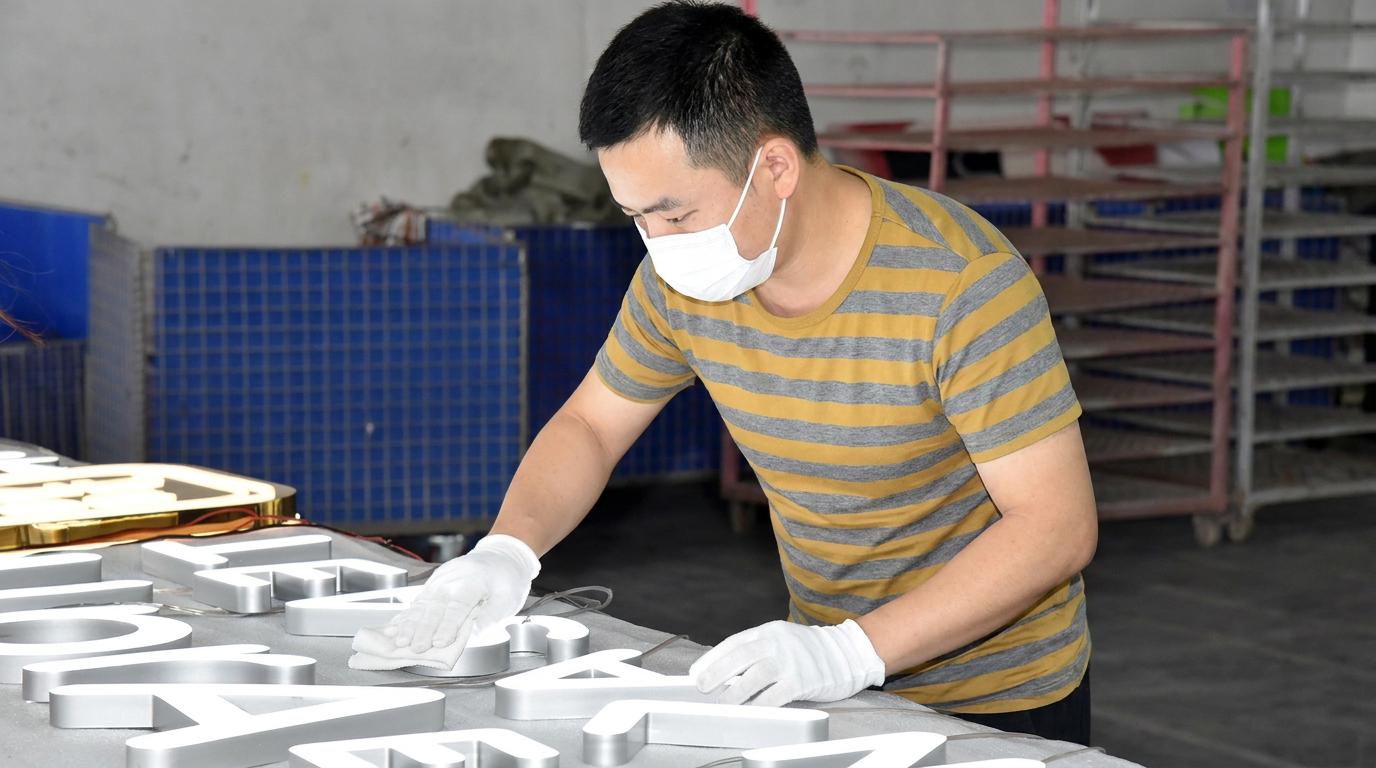
出货前清洁产品表面,做到 无指纹、无灰尘、无油污、无残胶。
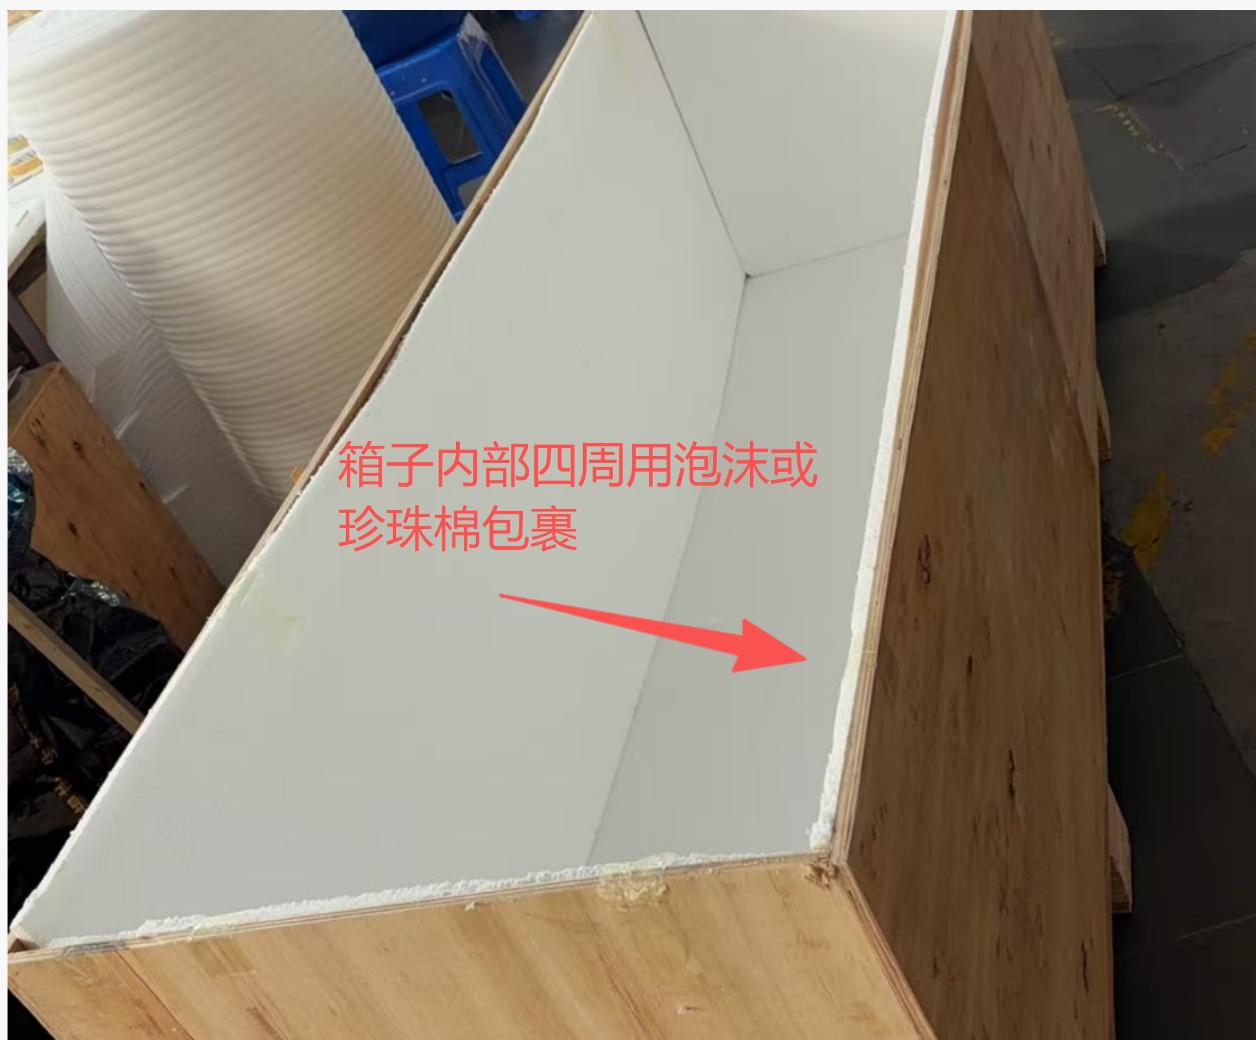
包两层白纸再包一层珍珠棉;箱子内部产品不能有间隙导致晃动,如有间隙请在多余空间塞满珍珠棉。
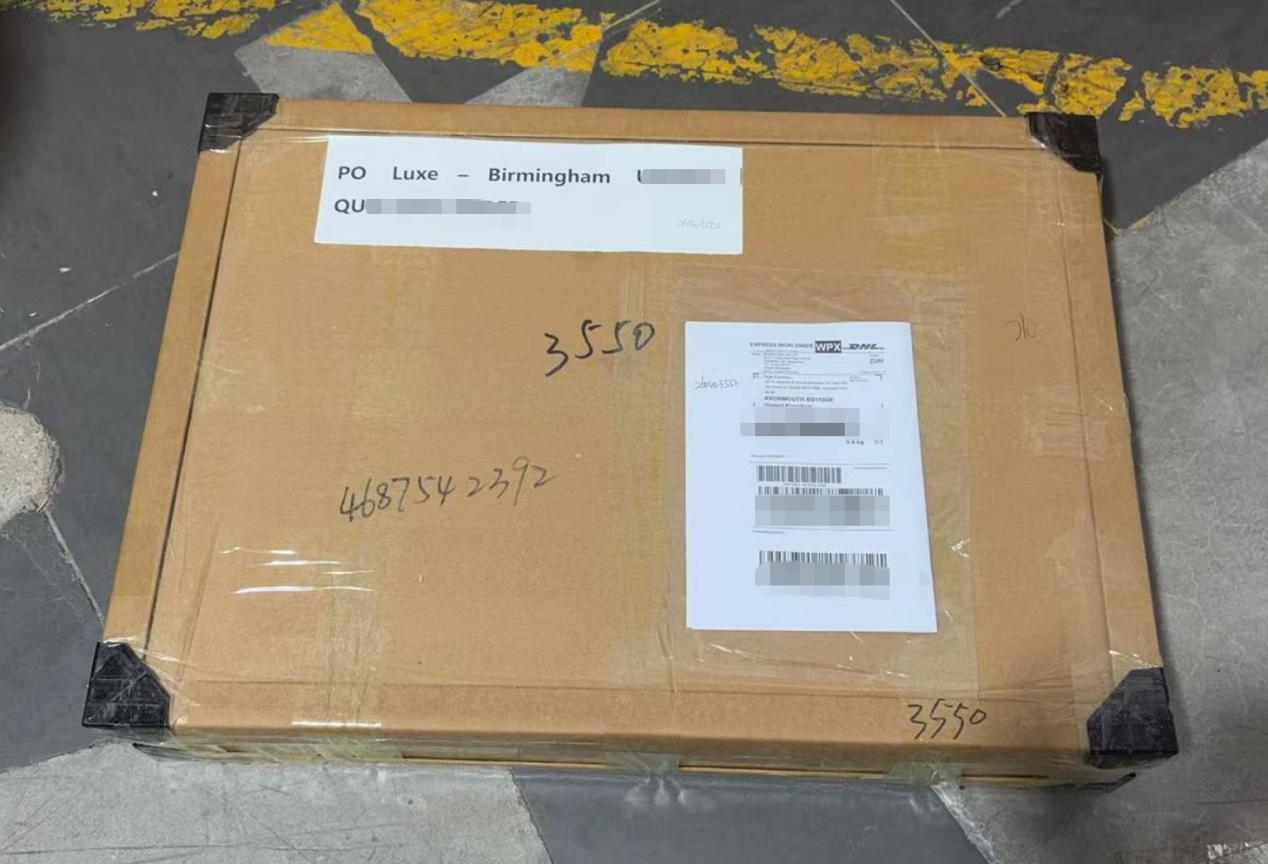
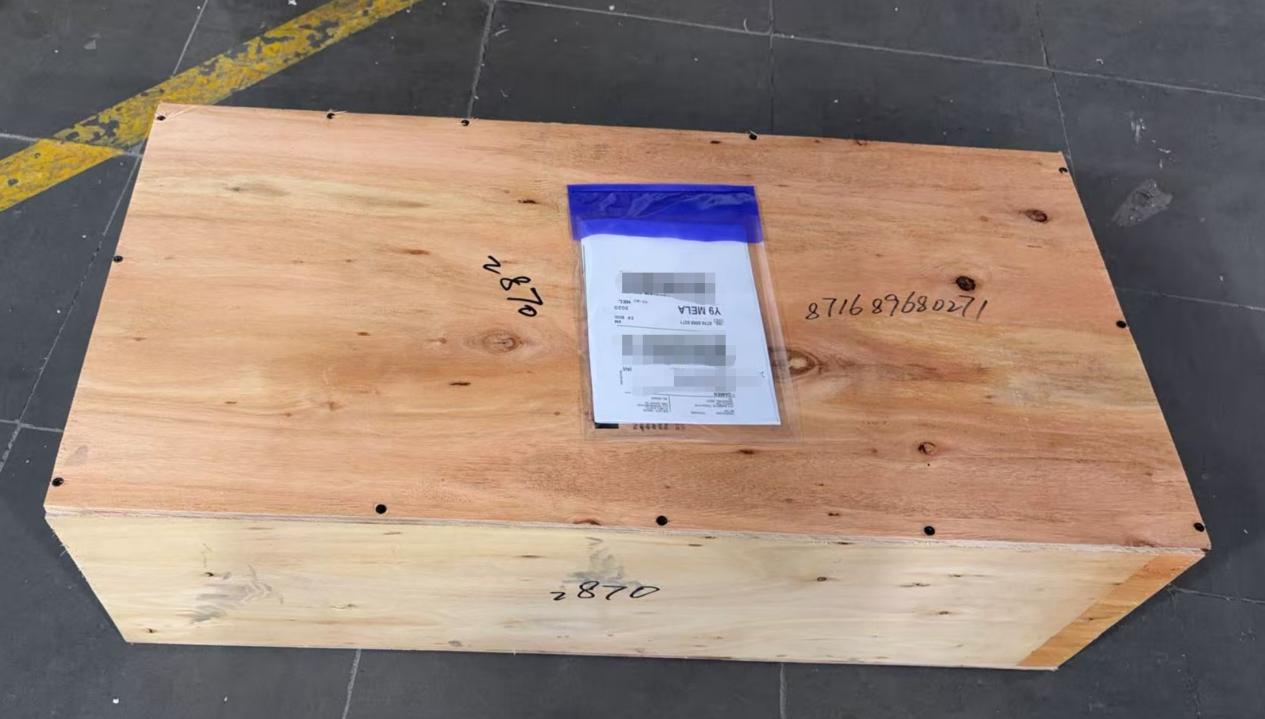
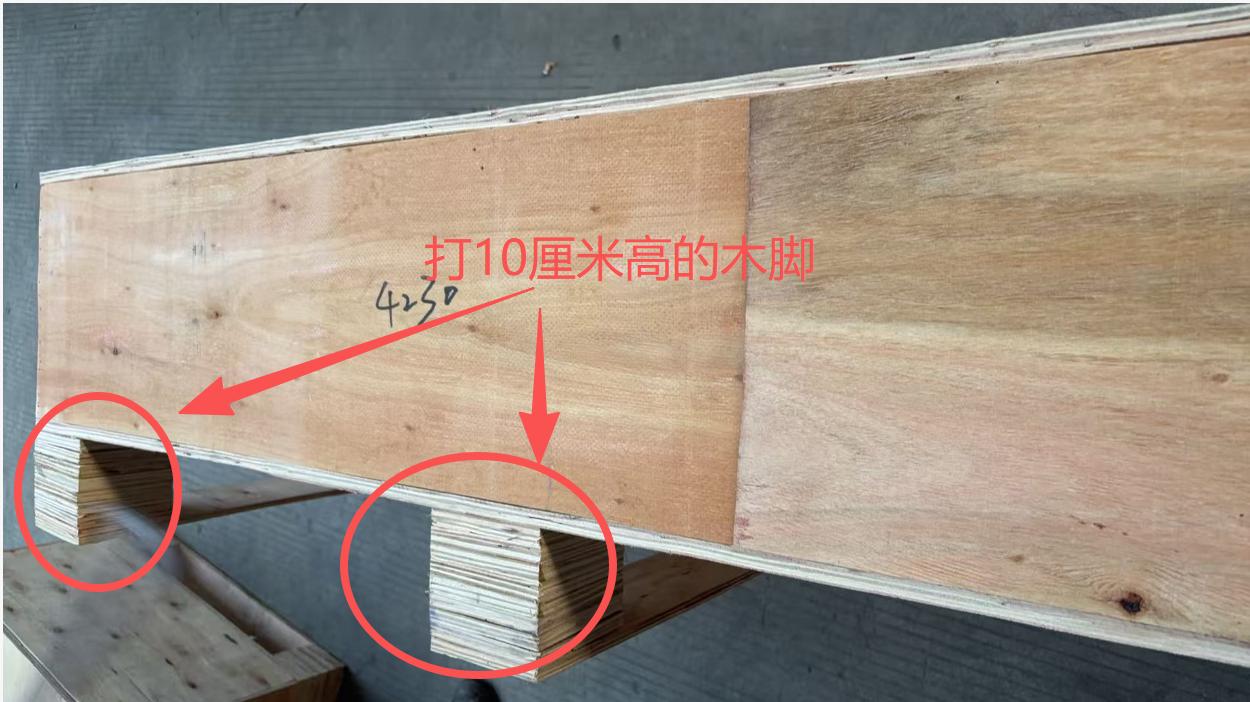
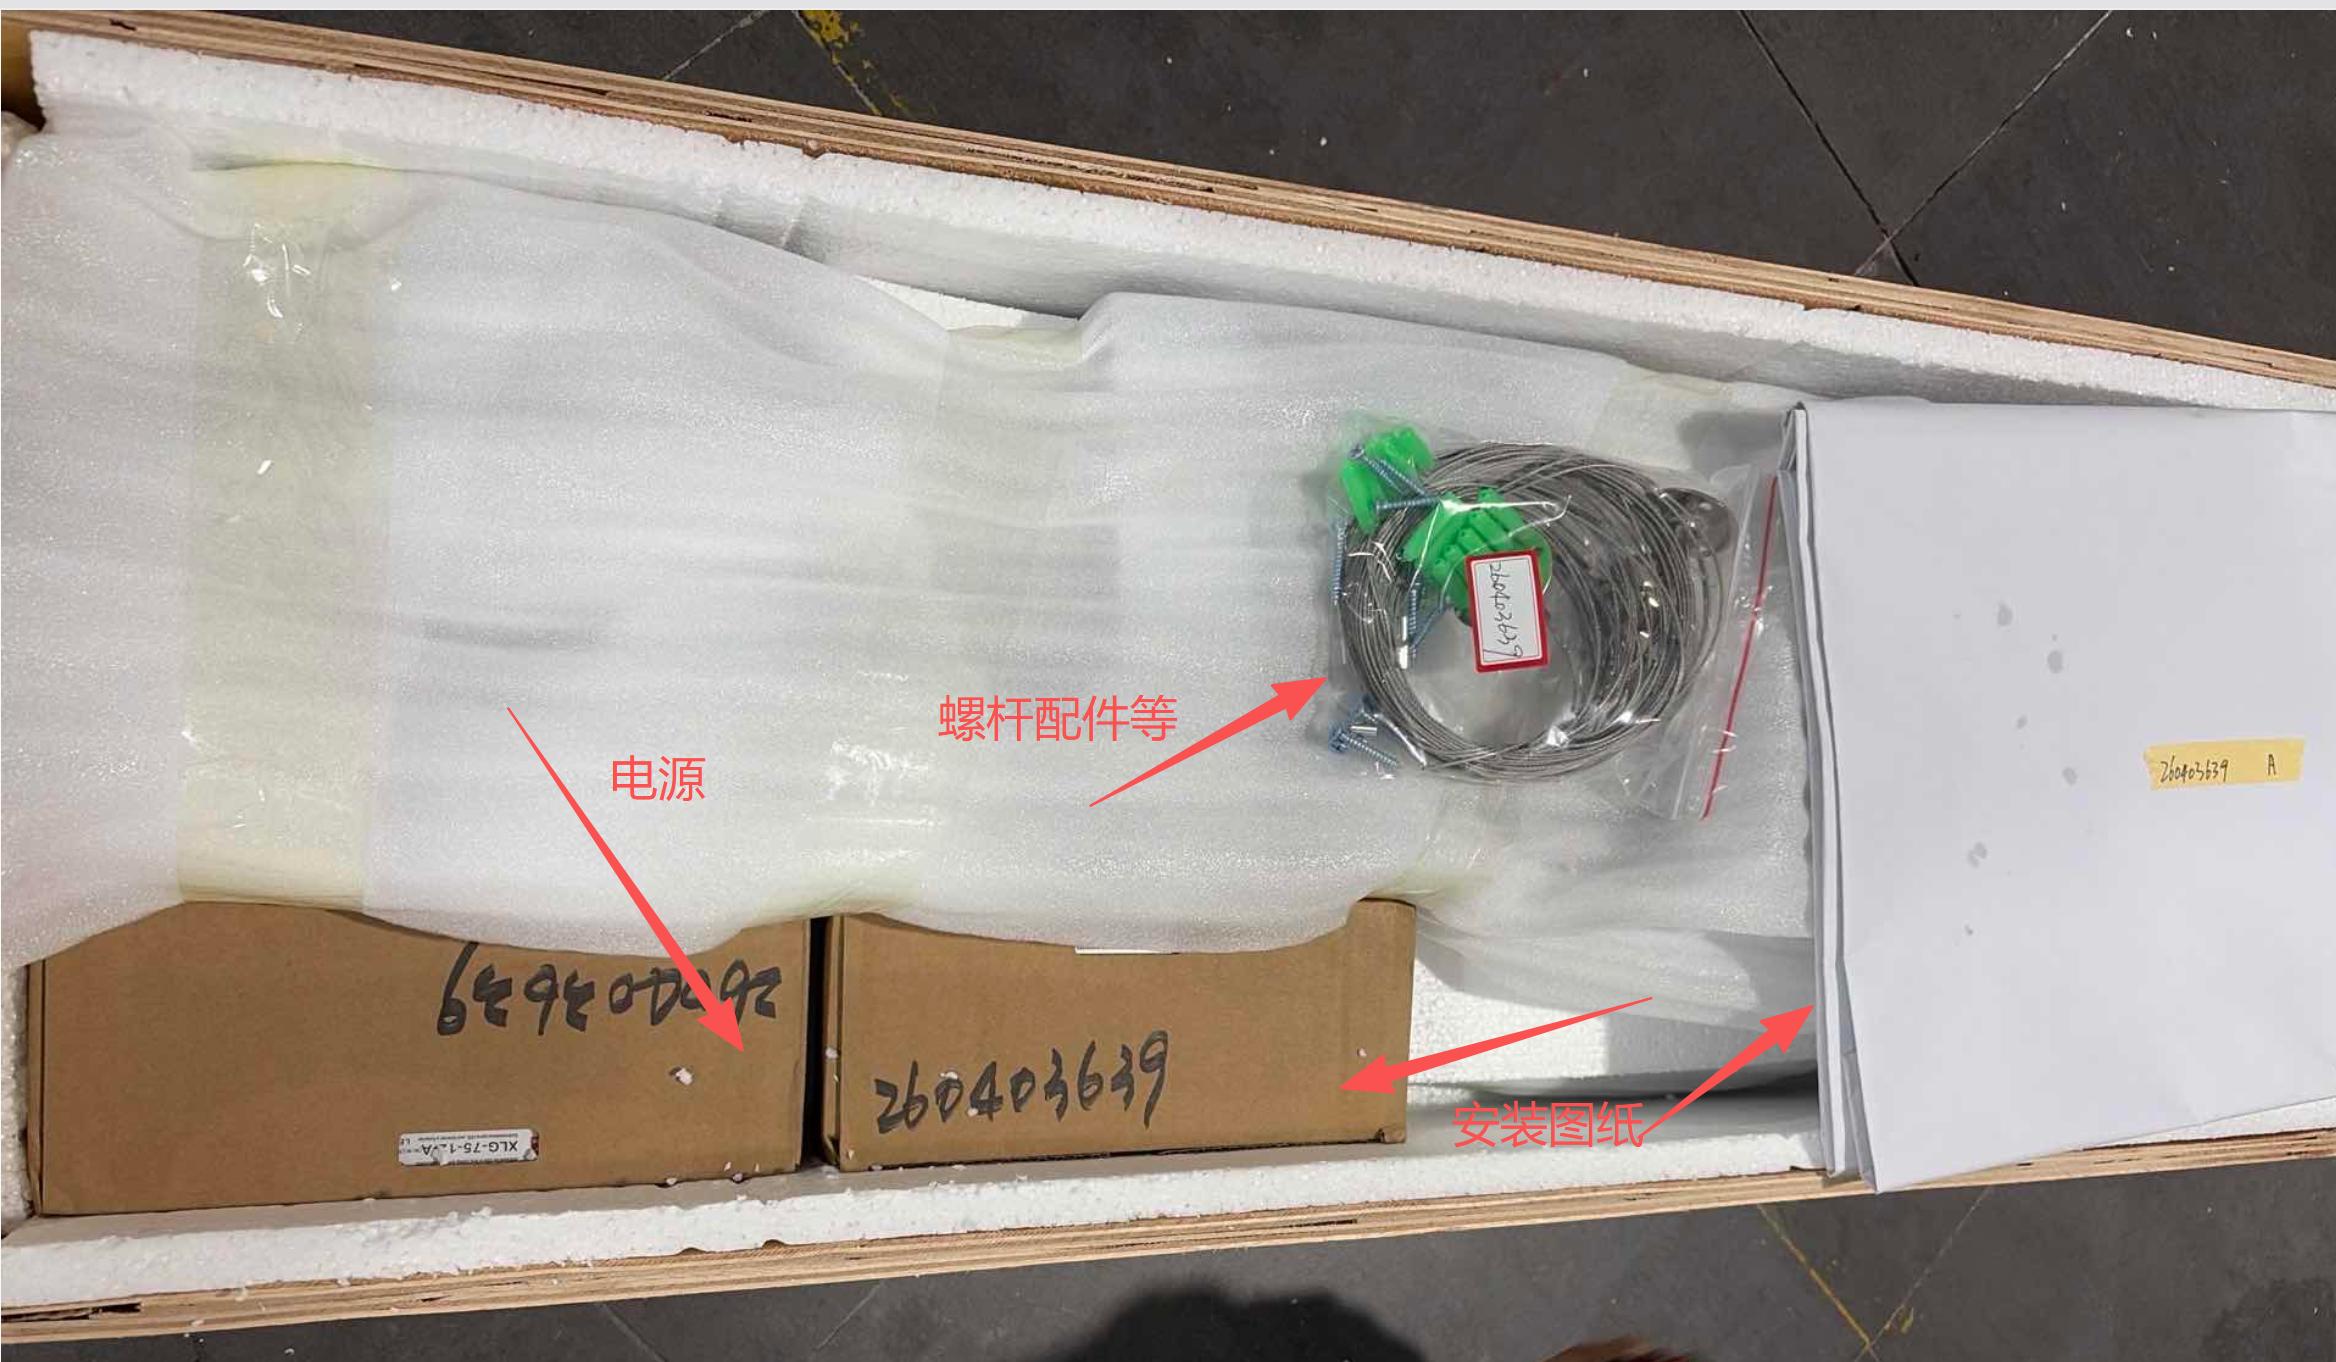
封箱前拍照留档,清晰展示 图纸、电源、配件 等随货物品的摆放状态。
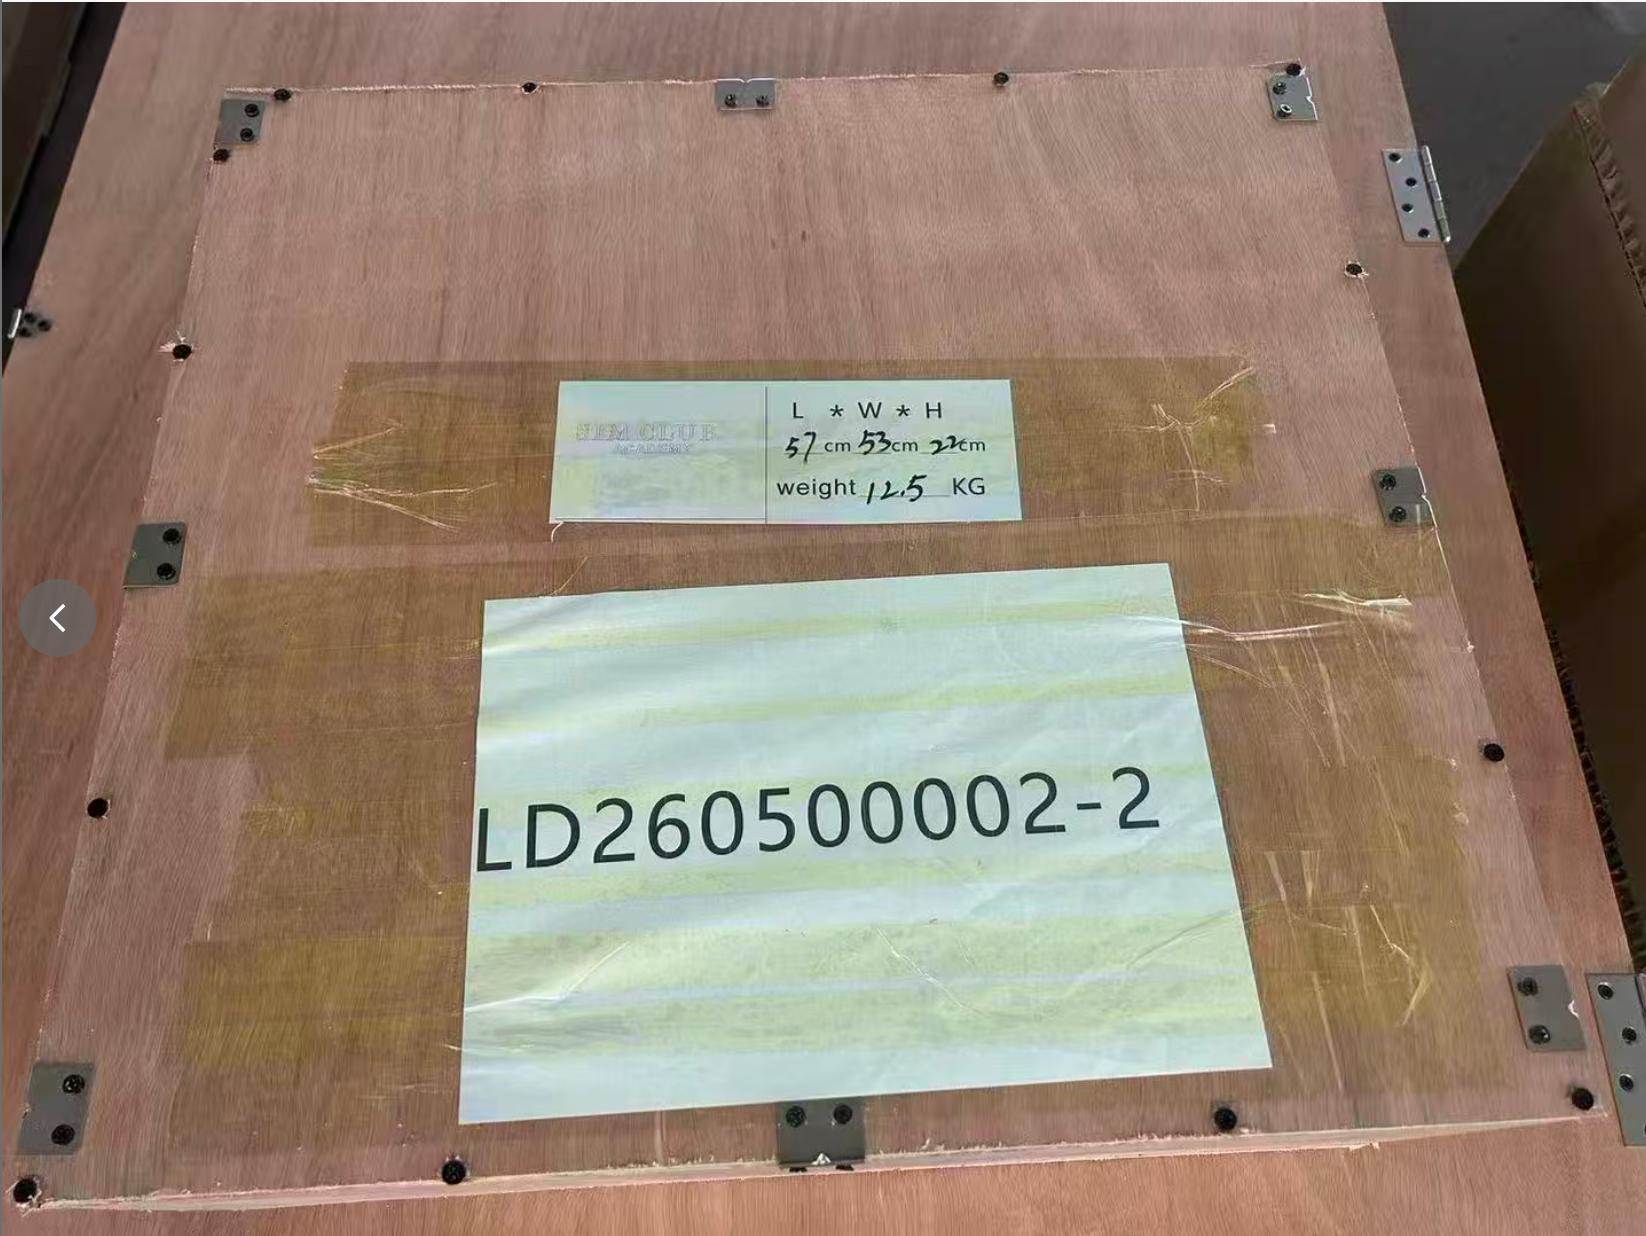
封箱后需在箱表面用笔写上或打印:订单号、日期、尺寸、实重、PO 或唛头。
按订单确认出线长度与颜色,主线不能拼接。
根据订单要求,确认材料实际厚度是否符合标准。
检查灯光是否均匀,有无阴影、有无色差。
户外订单需打 出水孔(背板出水孔 / 边条出水孔)。
| 序号 | 分类 | 规范要求 | 关键参数 / 备注 |
|---|---|---|---|
| 1 | 订单产品材料要求 | 产品需使用指定材质,材料厚度需符合最低标准。 |
材质:304 不锈钢; 边条厚度 ≥ 0.8mm;面板厚度 ≥ 1.2mm; 铝面板厚度 ≥ 3mm,边条厚度 ≥ 2mm。 |
| 2 | 文件与材料规范 | 1:1 图纸按订单要求制作,图纸表面禁止出现中文;文件尺寸或材料有改动的,需提前对接,不能随意改动,尽可能按原文件。 |
图纸材质可选:白纸 / 牛皮纸 / 喷绘布、亚克力模具、不锈钢模具; 任何改动需提前与我们对接。 |
| 3 | 发货与交期管理 | 成品发货前需提供核心参数信息,打印纸质单据随货同行。 | 需提供:模组品牌、灯带品牌、对应瓦数、米数、总功率。 |
| 4 | 每日更新生产进度图片并填入表格;无法按期发货的,务必提前沟通。 | 交期异常需至少提前 2 个工作日反馈。 | |
| 5 | 出货前检验要求 | 确认订单出线长度、出线颜色,主线不能拼接。 | 按订单逐一核对,出线规格与颜色需完全一致。 |
| 6 | 确认材料厚度:根据订单要求确认材料实际厚度。 | 边条、面板、背板厚度均需符合订单要求。 | |
| 7 | 确认 LED 色温:灯光是否均匀(灯光有没有阴影)。 | 目视检查灯光均匀度,无阴影、无色差。 | |
| 8 | 确认订单是否户外(户外需要打出水孔)。 | 户外订单需打:背板出水孔 / 边条出水孔。 | |
| 9 | 非标制作规范 | 非标需要 304 材质,先拉完非标后再喷油漆,保证非标跟字壳一样的颜色。 |
PVC 板拉的非标不能有松动,要固定好; 拉非标跟焊螺母需要保证是正的,不能是斜的。 |
| 10 | 底盒按生产订单标注拉非标、焊接螺母,一定按订单要求来。 | 焊接位置需与订单标注一致,无虚焊、漏焊。 | |
| 11 | 底板安装配件选型 | 底板安装配件需按字笔画尺寸选用对应标准配件。 |
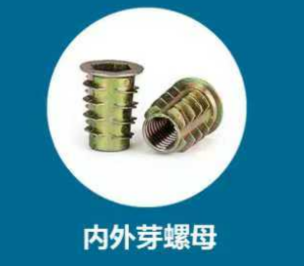 内外牙螺母 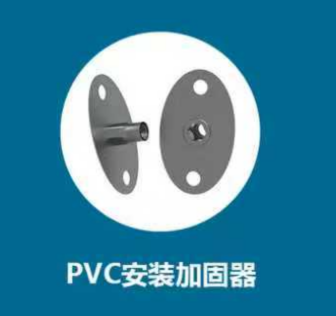 PVC 安装加固器 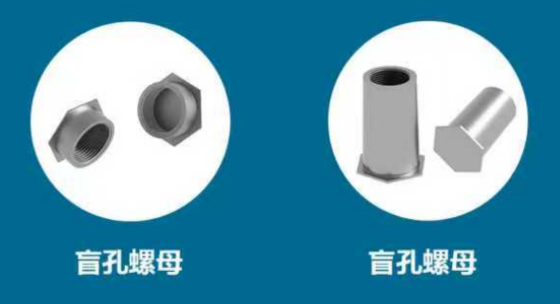 盲孔 / 拉铆螺母 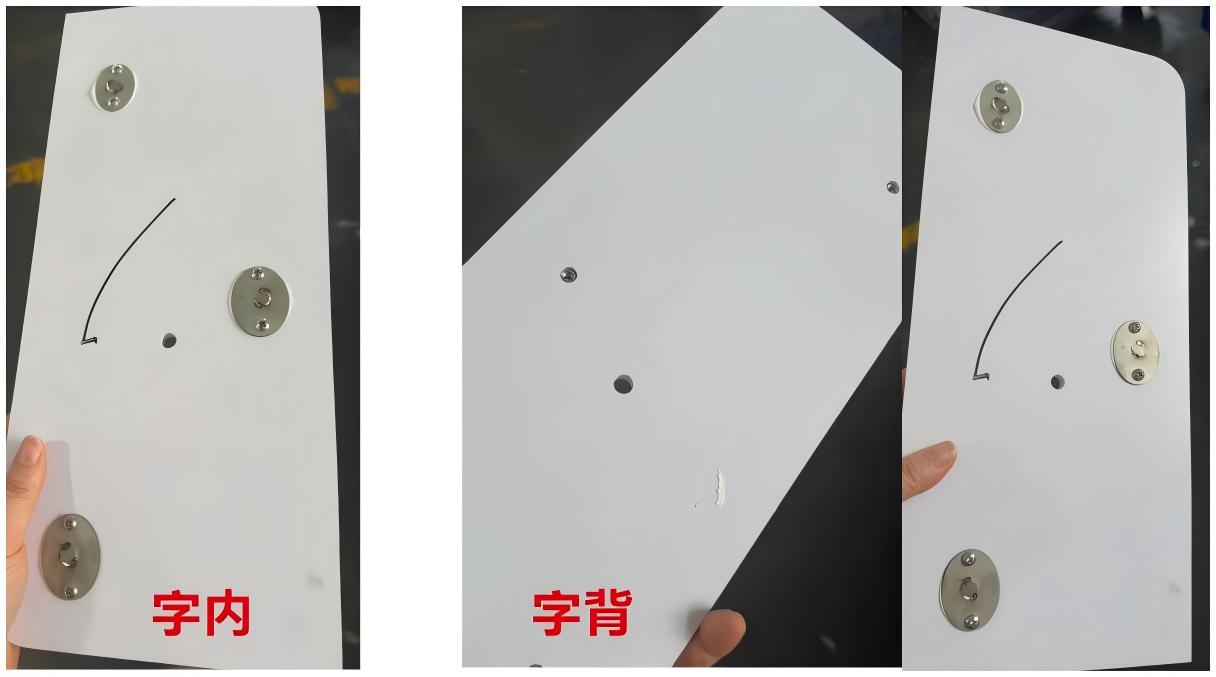 大字 PVC 背板盲孔 |
| 12 | 出水孔与螺丝配置 | 按生产订单开设出水孔,出水孔需做遮光处理。 |
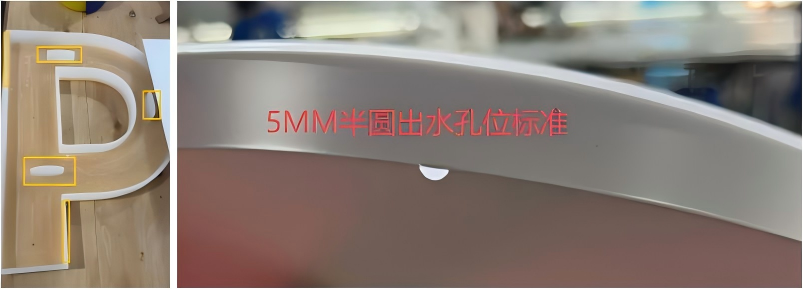
背板出水孔:5mm 半圆孔; 边条出水孔:5mm 圆形; 需做遮光处理。 |
| 13 | 5mm 半圆出水孔位标准:边缘处开 5mm 半圆,圆角拒收。 |
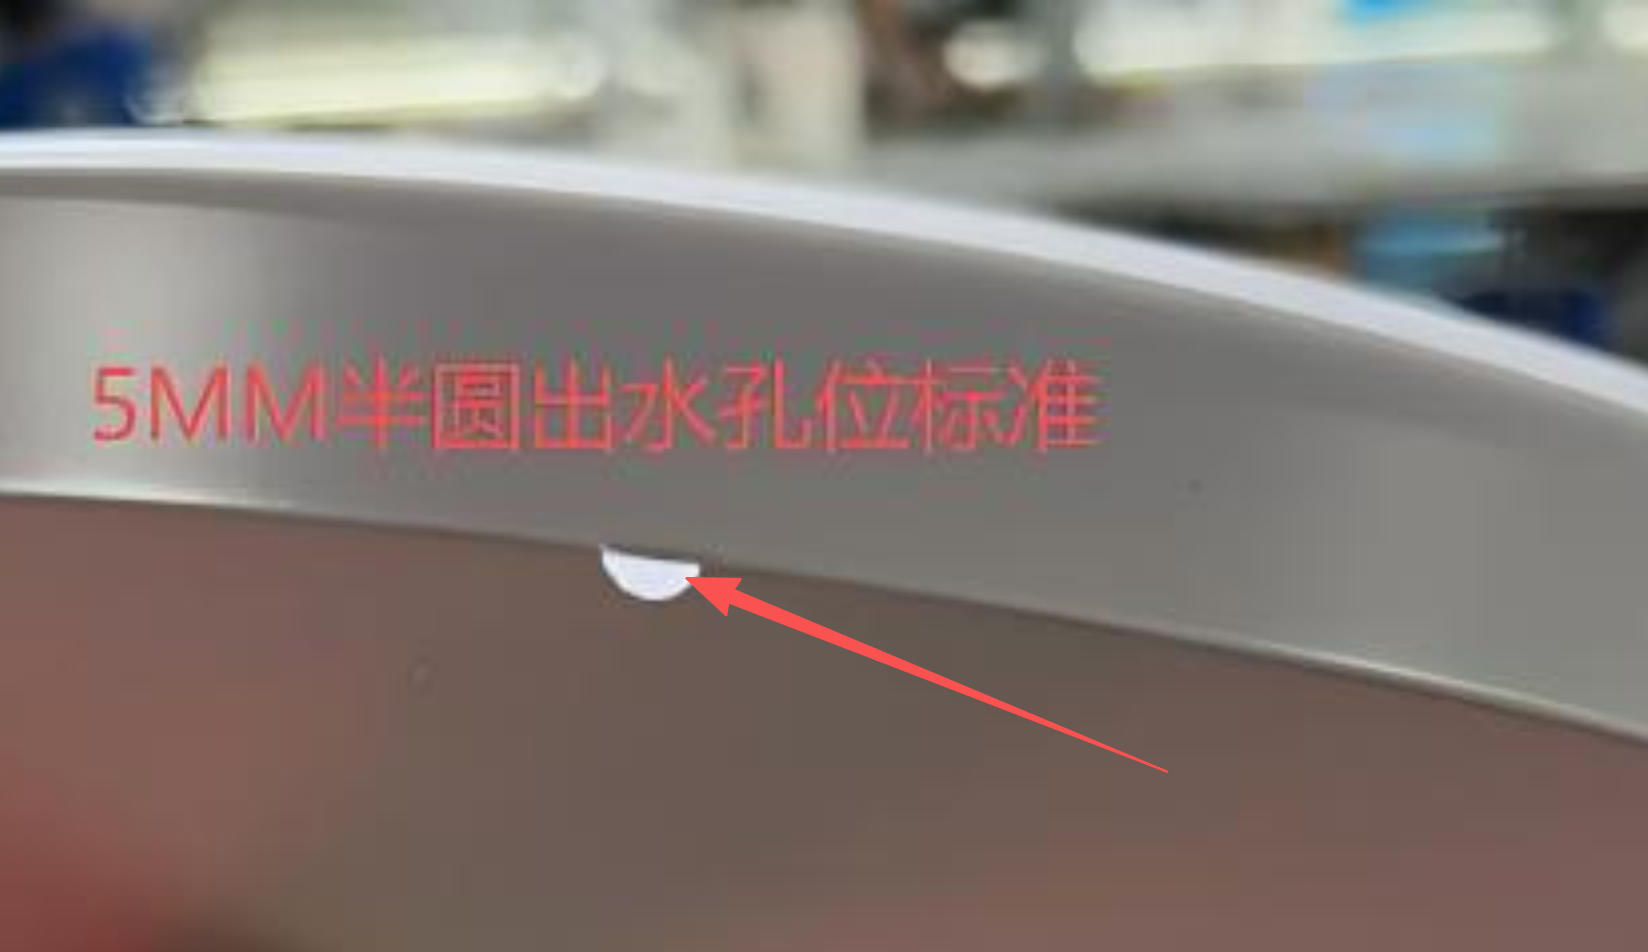 ✔ 标准:边缘处开 5mm 半圆 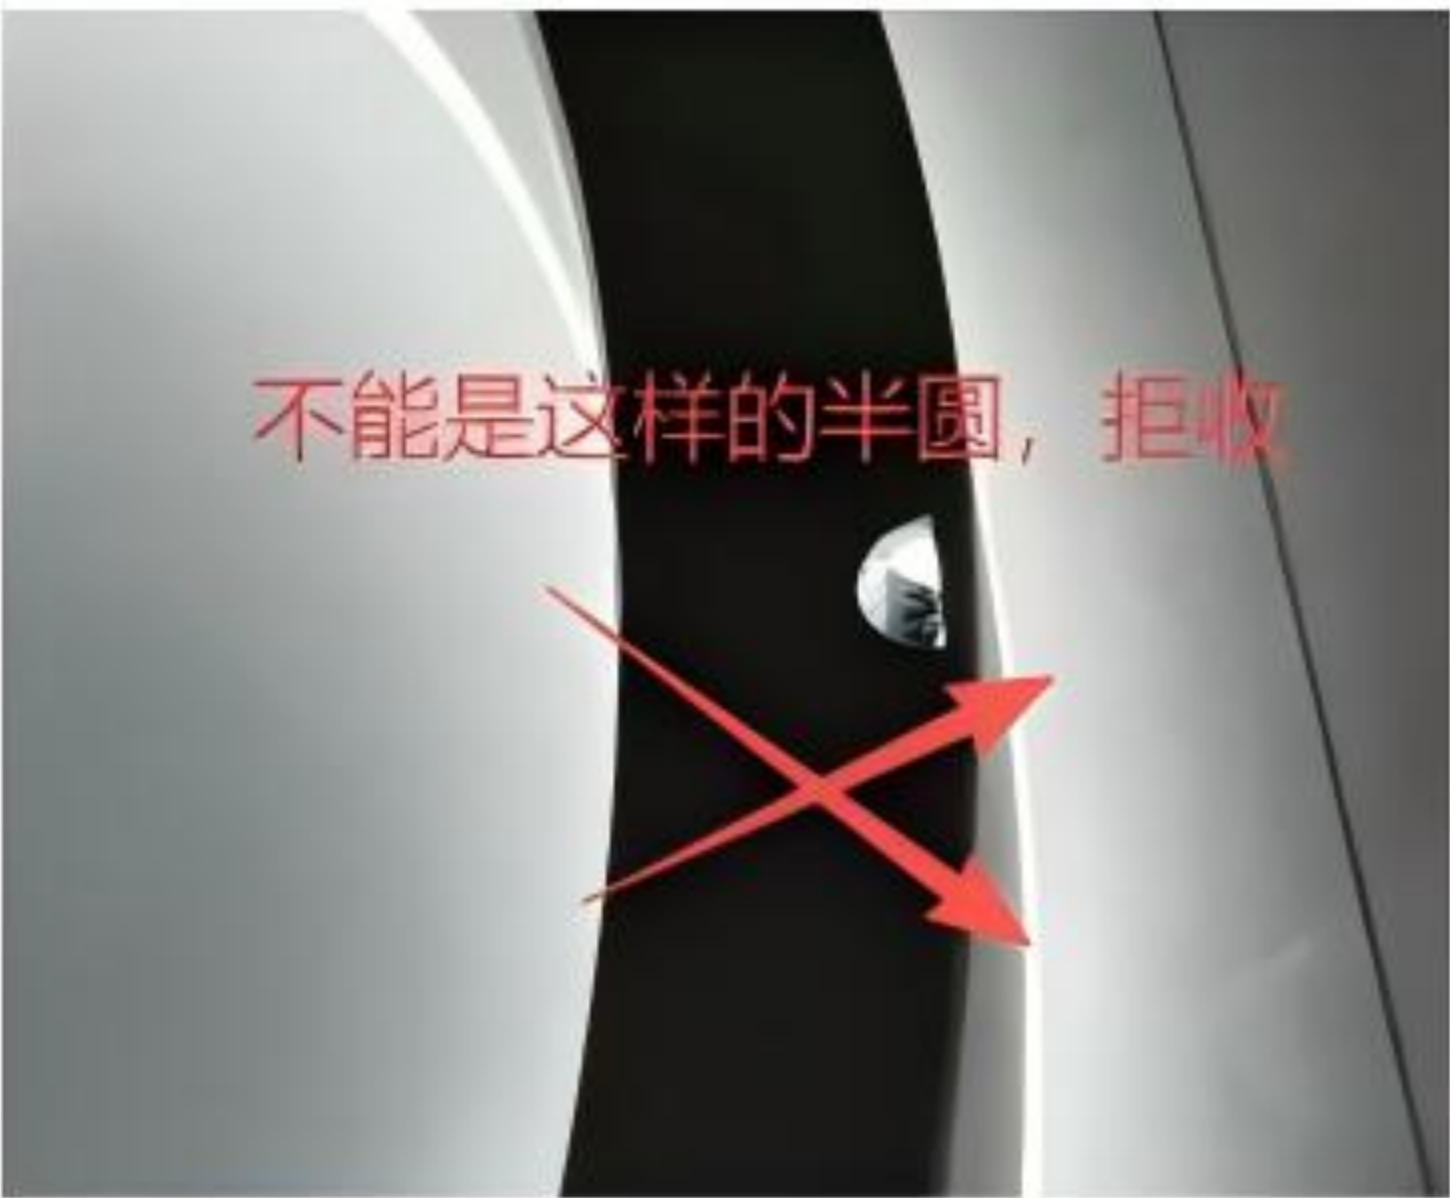 ✘ 拒收:不能是这样的半圆 |
|
| 14 | 180 霓虹拼接处注意一定是直角,不能是圆角。 |
圆角拒收,拼接处必须是直角。
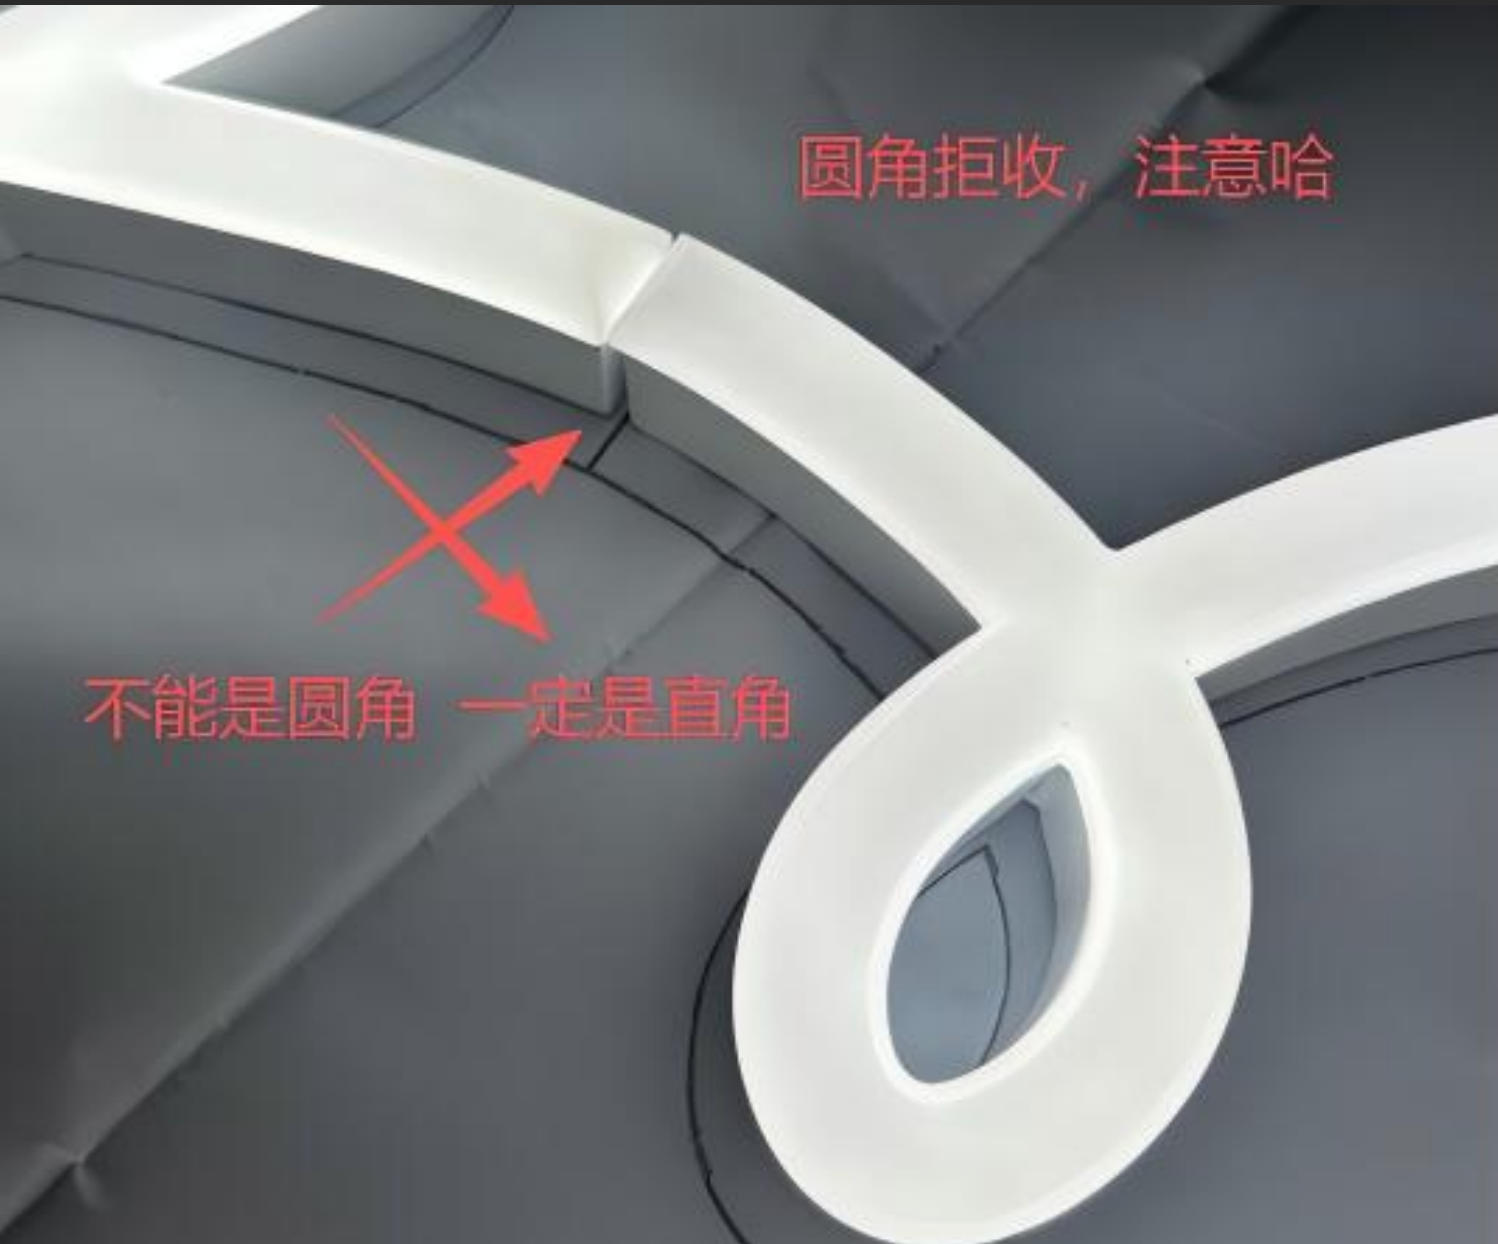 ✔ 标准:必须是直角 |
|
| 15 | 侧面锁螺丝规范 | 侧面锁螺丝材料需要 304 材质,按生产单开好孔位,并且按订单要求配好螺丝(沉头、无机头、圆头等)。 |
常用沉头自丝规格:M3*10*4、M3*12*4。
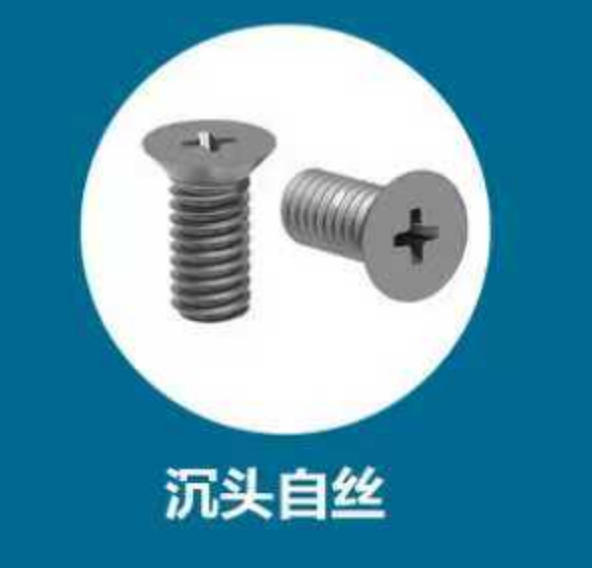 沉头自丝(常用款)  常规配件 · 字壳焊螺母 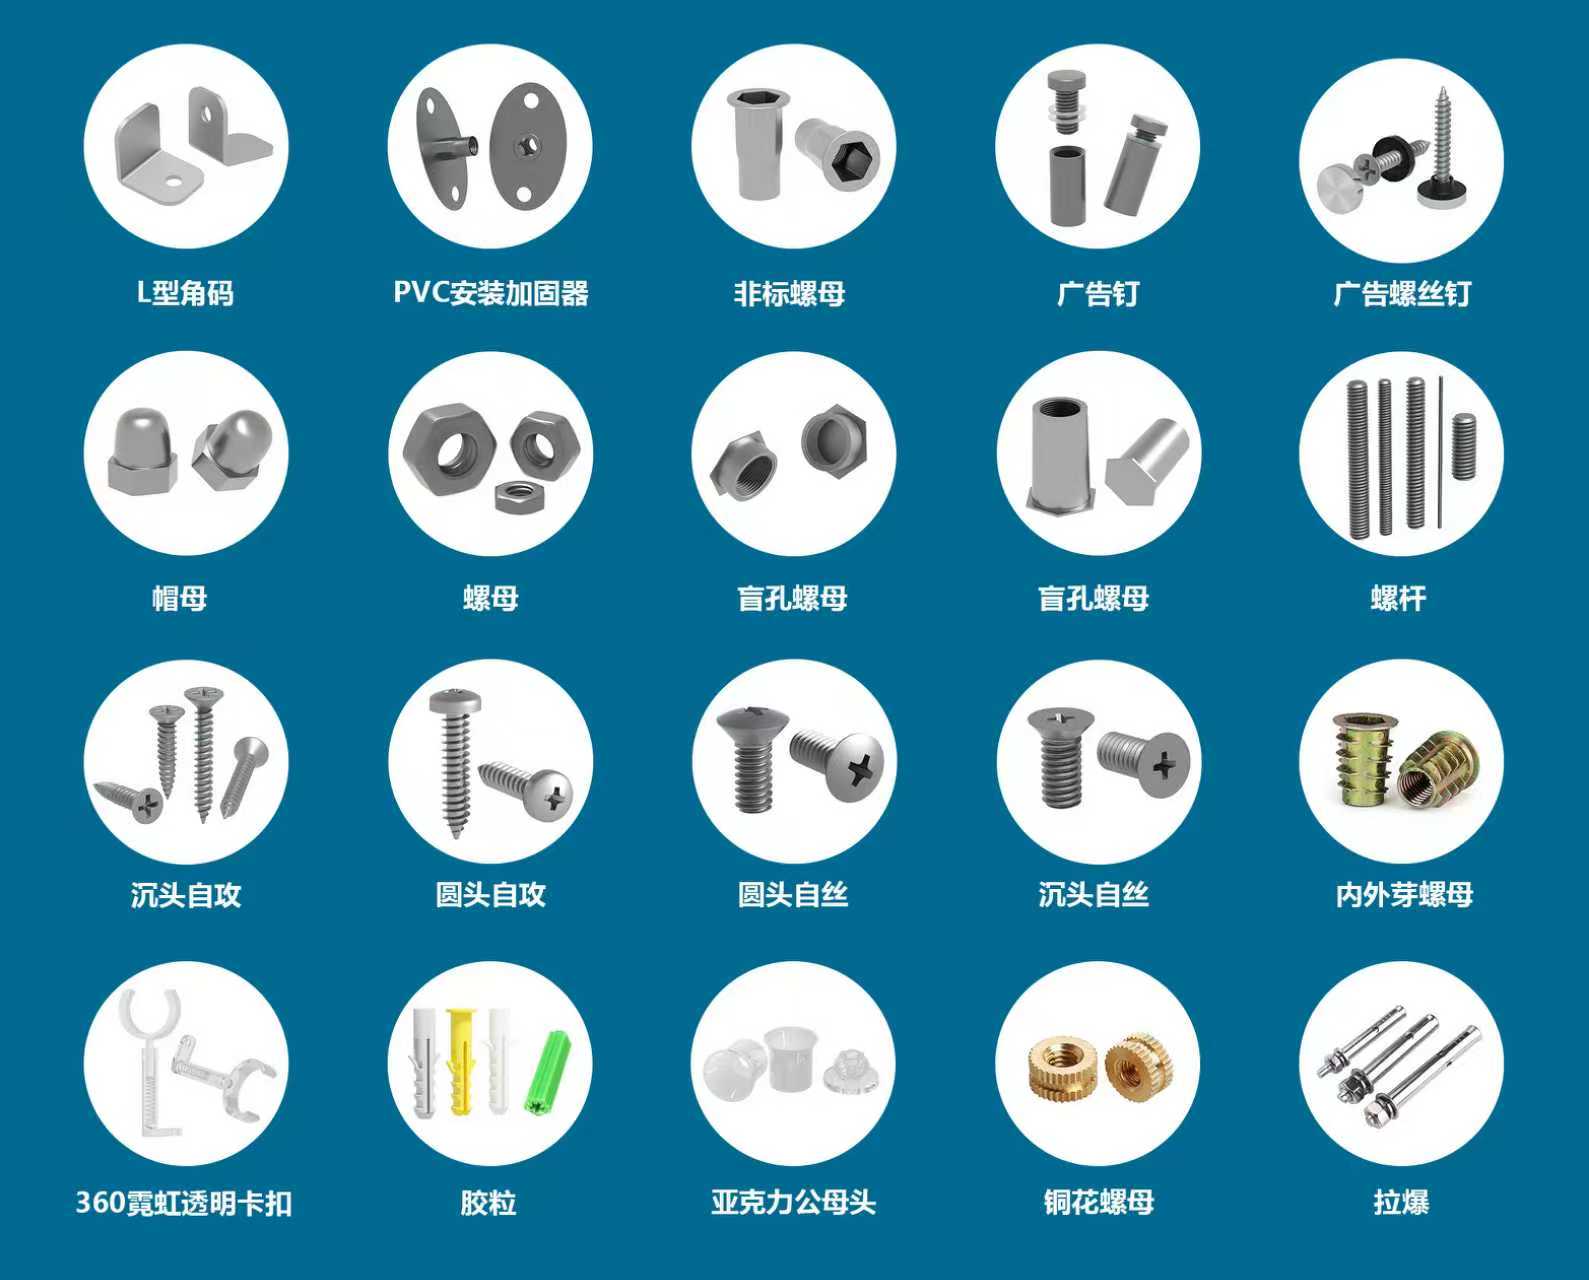 常规配件 · 大全 |
| 16 | 油漆 / 电镀产品要求 | 边条拼接处需要打磨刮灰,不能直接喷油漆。 | 拼接处无明显缝隙、无凸起凹陷。 |
| 17 | 喷油漆先要喷砂,再喷底漆,再喷面漆,油漆不能掉,出货对色要 90% 以上。 |
流程:喷砂 → 喷底漆 → 喷面漆; 颜色匹配度 ≥ 90%。 |
|
| 18 | 所有发光产品字壳内要喷白或者刷白,根据情况来确定,油漆需要配一小罐给到我们。 | 附带一小罐油漆,确保同批次无色差。 | |
| 19 | 拉丝、镜面字壳,表面不能有刮痕,不能看到接口。 | 表面光洁度符合订单要求,无加工瑕疵。 | |
| 20 | 电镀产品,螺丝或者间隔器要一起电镀。 | 所有配件电镀层均匀,无漏镀、起皮。 | |
| 21 |
字壳背板工序: 1. 字壳背板拉非标; 2. 字壳焊螺母(盖母 / 外六角螺母); 3. 不锈钢字壳背板锁螺丝固定工序,加一块不锈钢片; 4. 字壳背板过桥焊螺母。 |
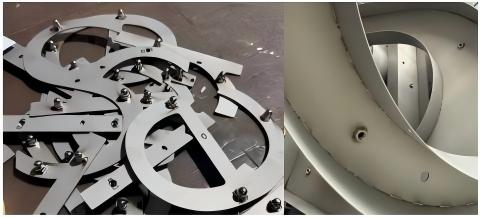 焊螺母:盖母 / 外六角 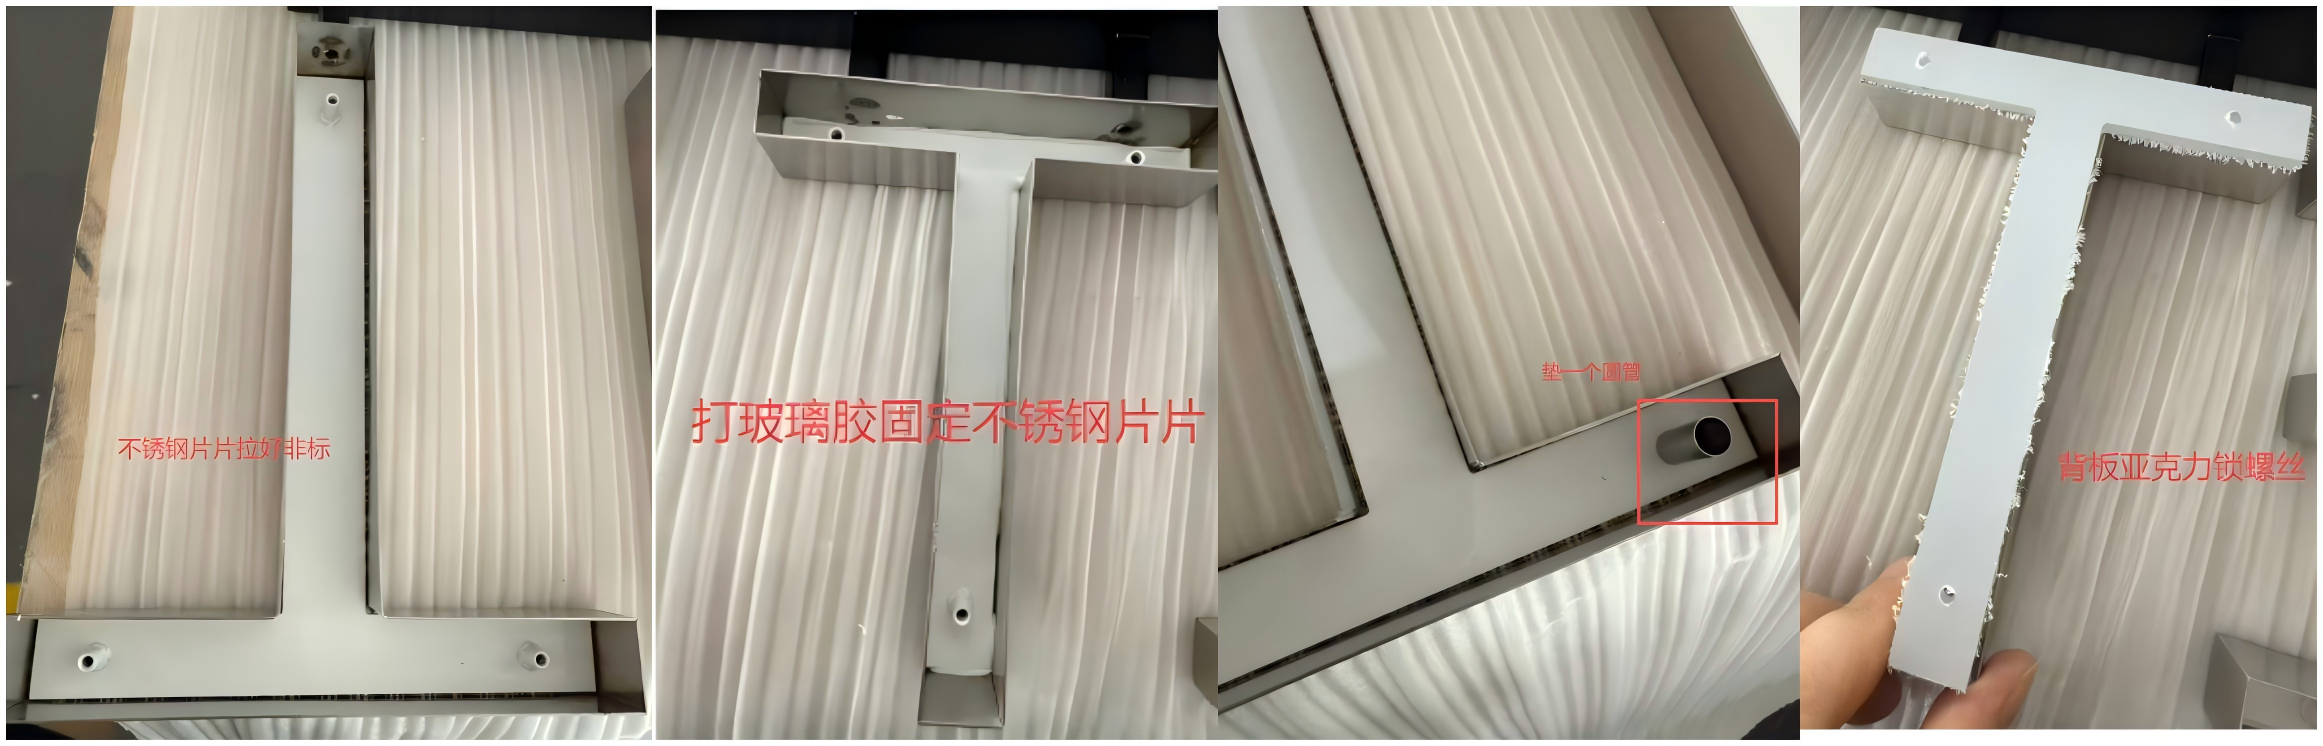 锁螺丝 + 不锈钢片 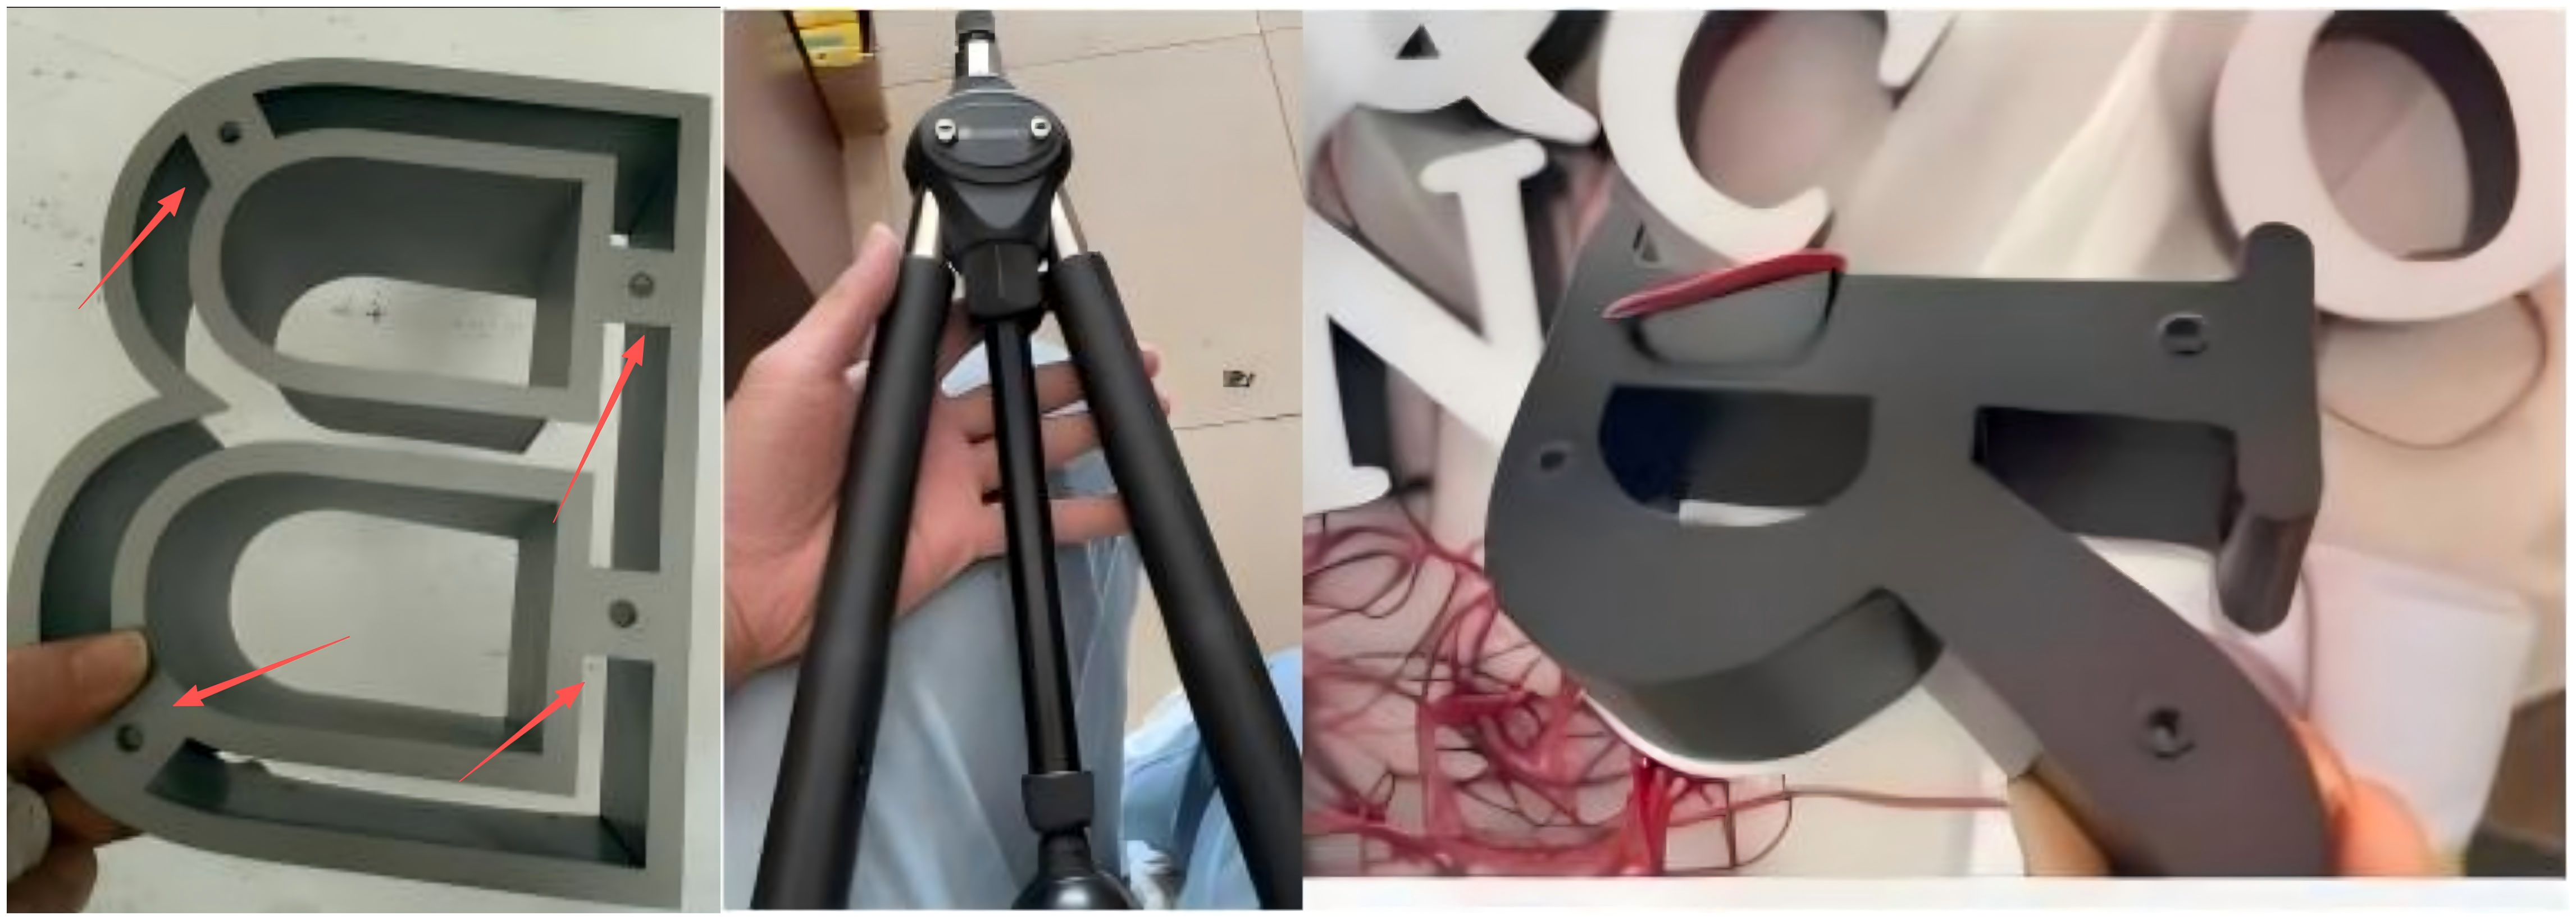 背板拉非标 / 过桥焊 |
|
| 22 | 订单核对与对账 |
|
|
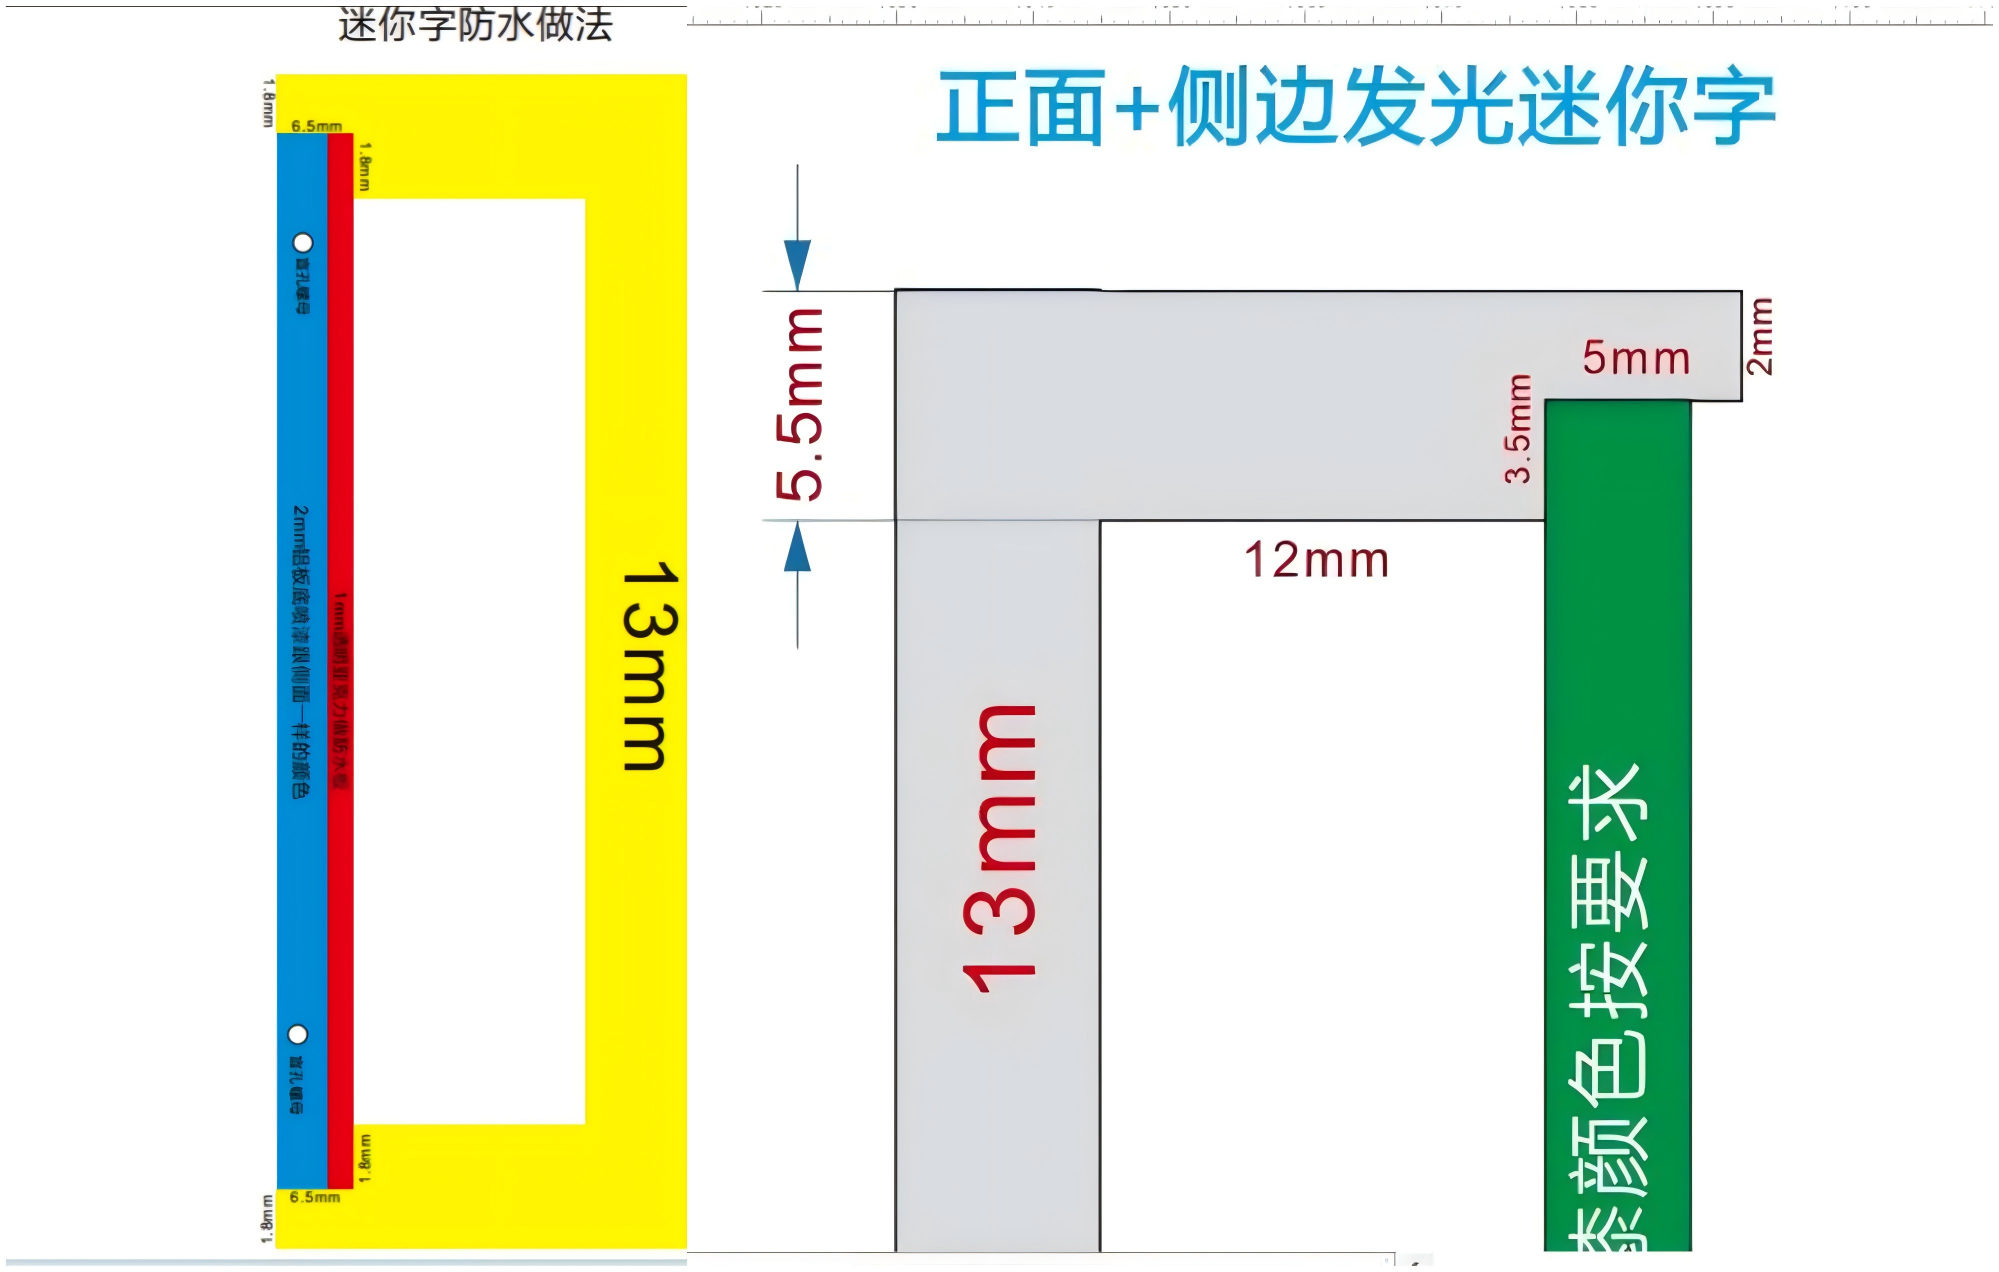
面+边发光、面光发光、迷你字防水侧面图。
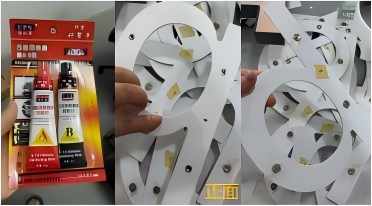
铝板跟字壳固定用 玻璃胶。
压铆螺柱规格:BSOS-3.5M4-4、BSOS-M3-4。
压柳螺栓锤进铝板孔位固定,增加牢固性。
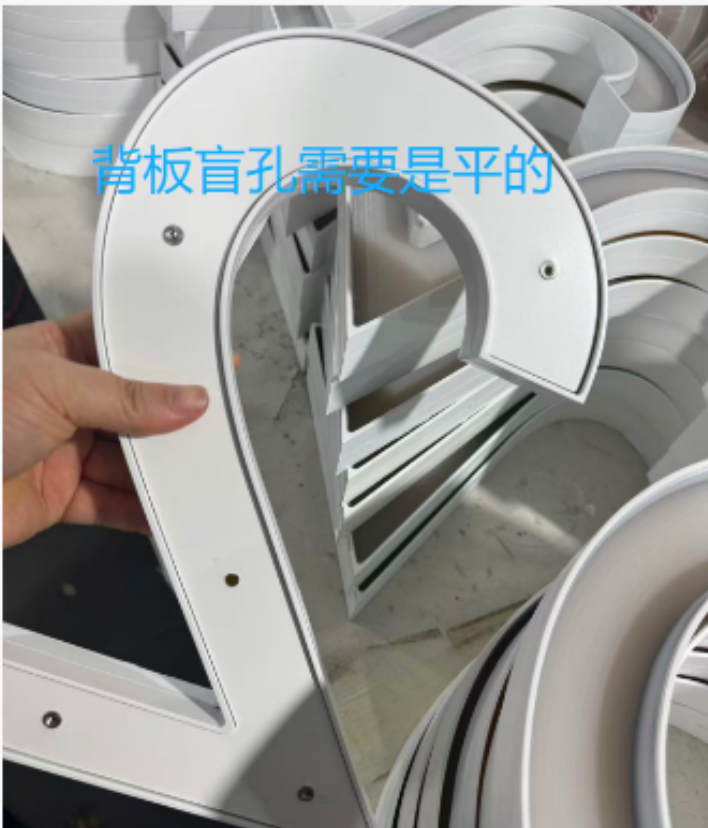
板盲孔需要是 平的。
字壳内需要加支撑点,打胶固定,在铝背板装灯。
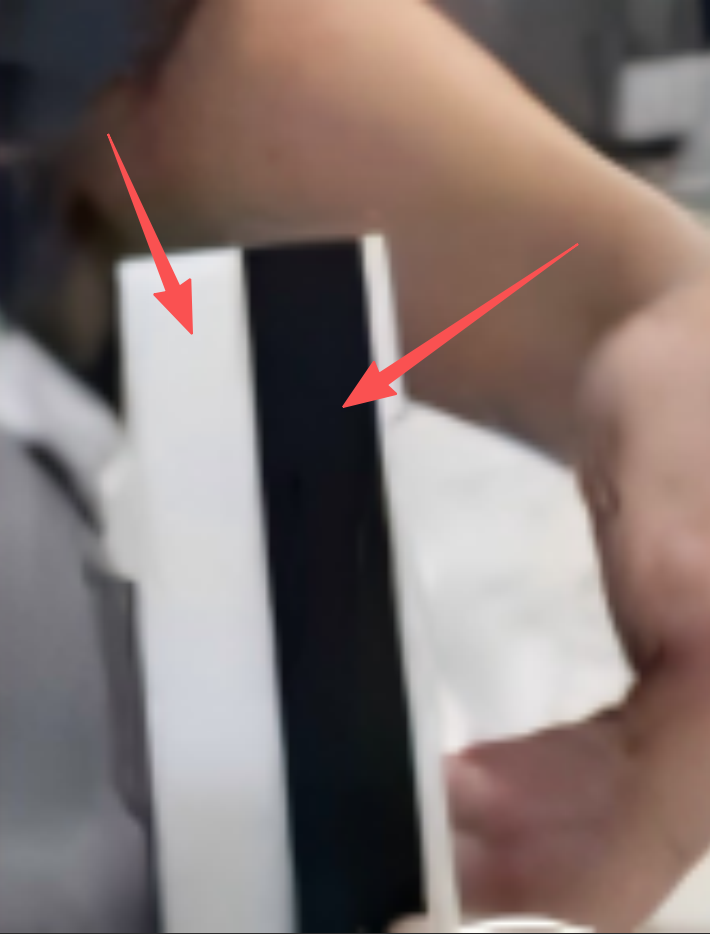
侧面双色烤漆需 先贴膜。
角位需规整、无变形,参考图示效果。
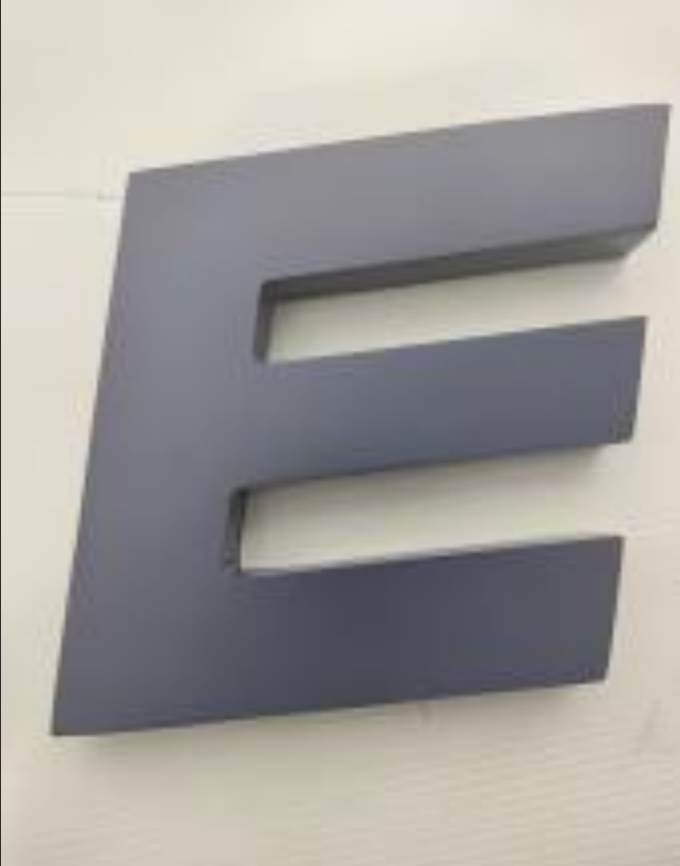
防水要求 1mm。
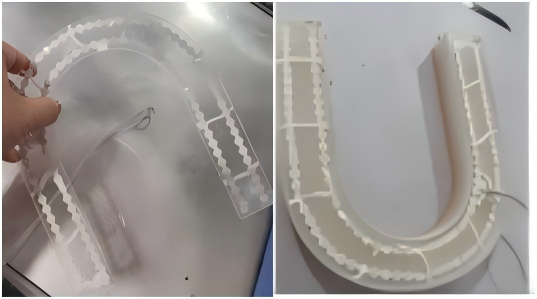
背板出线方式参考图示,走线整齐、隐蔽。
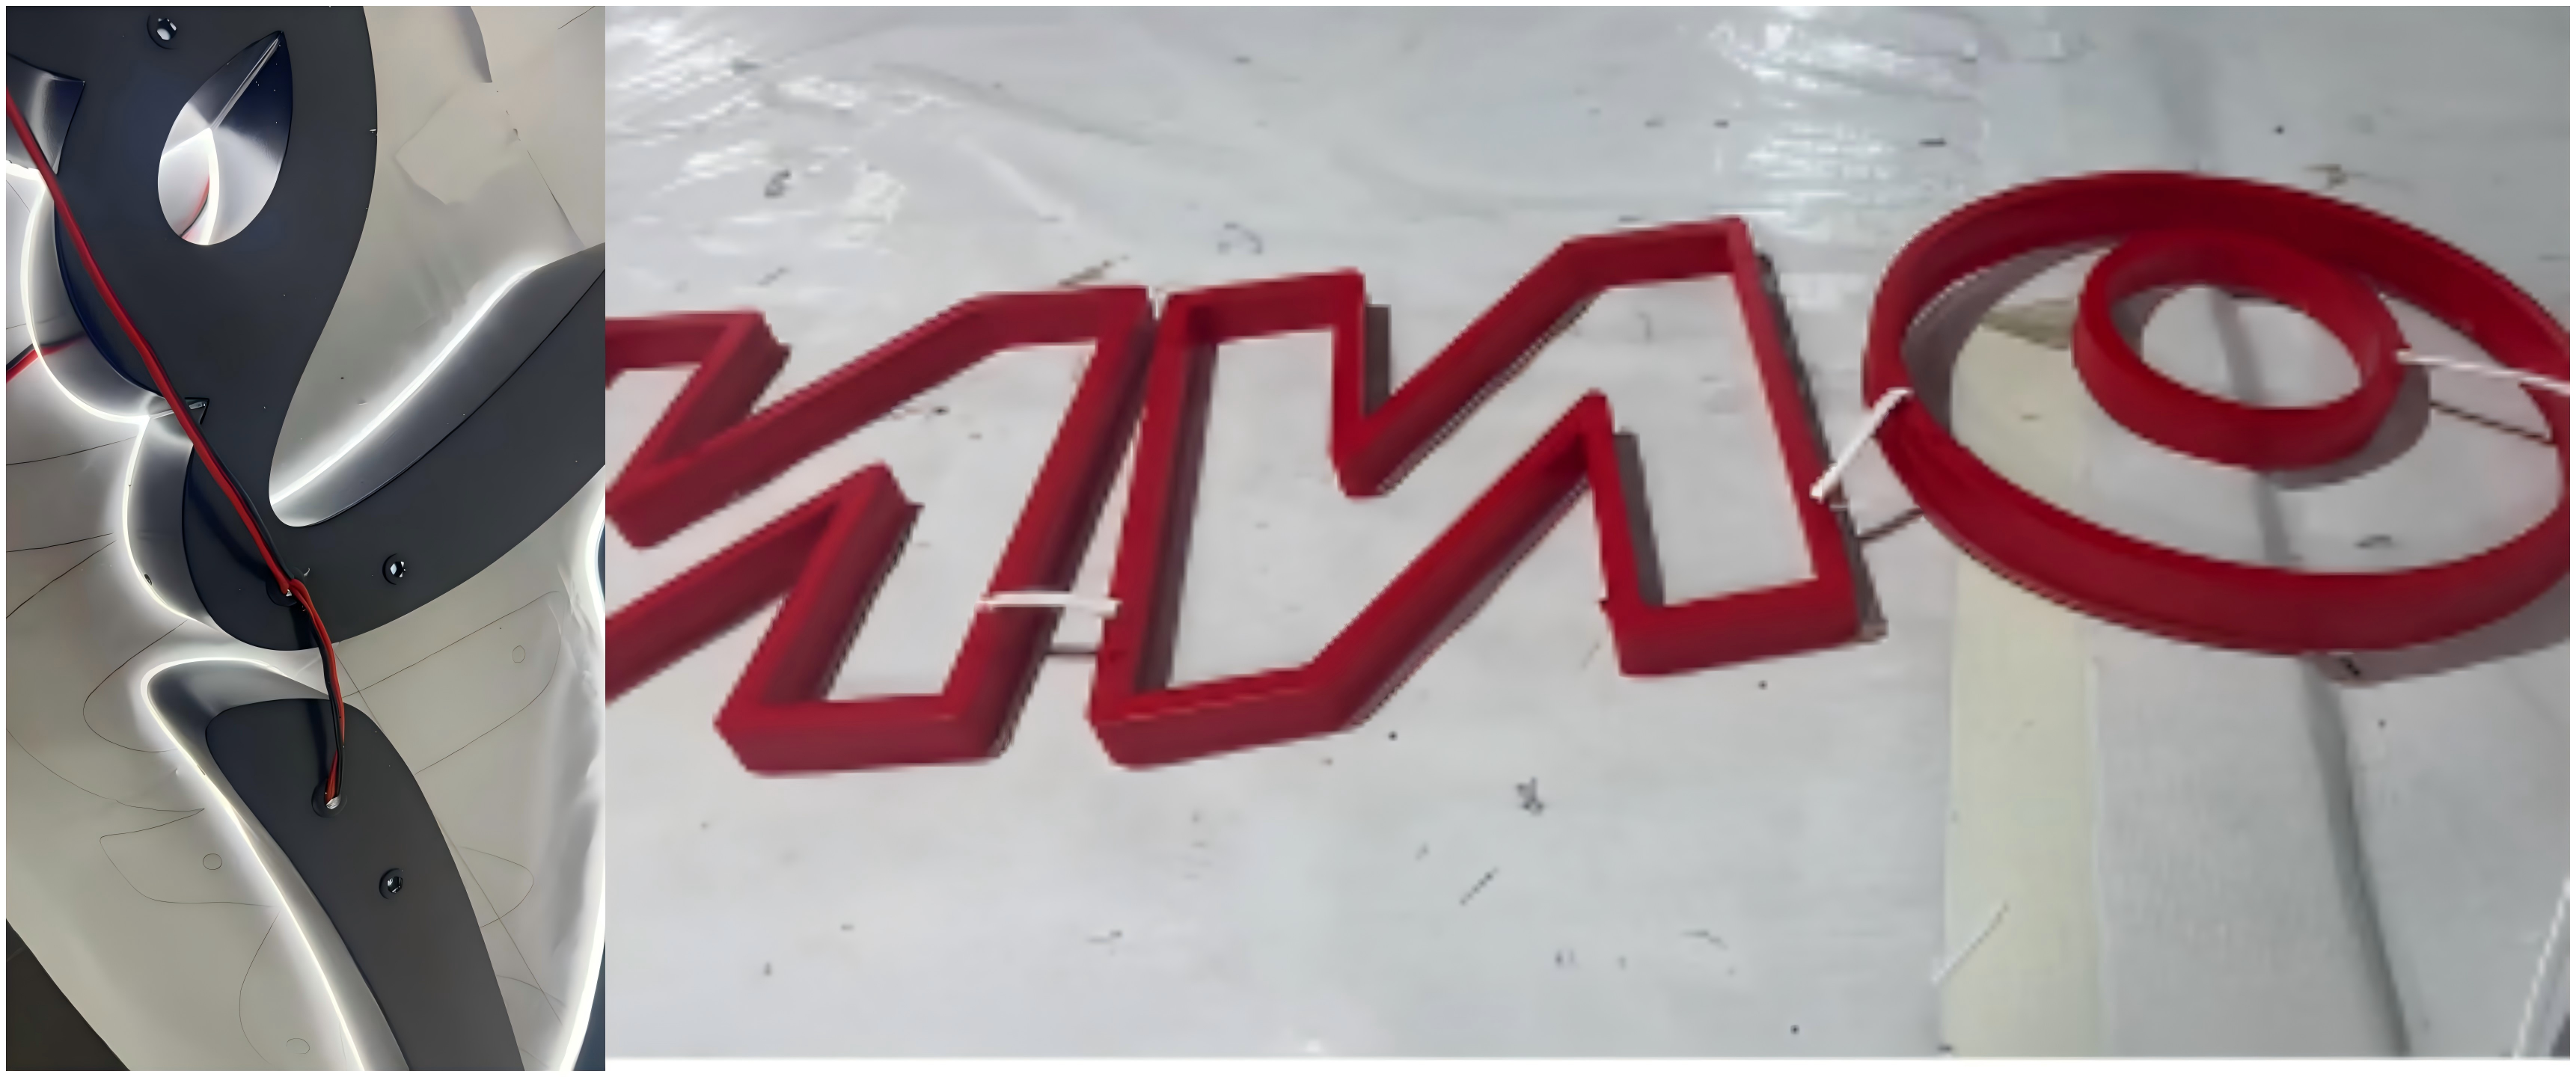
同花螺母需攻牙后确认,保证安装牢固。
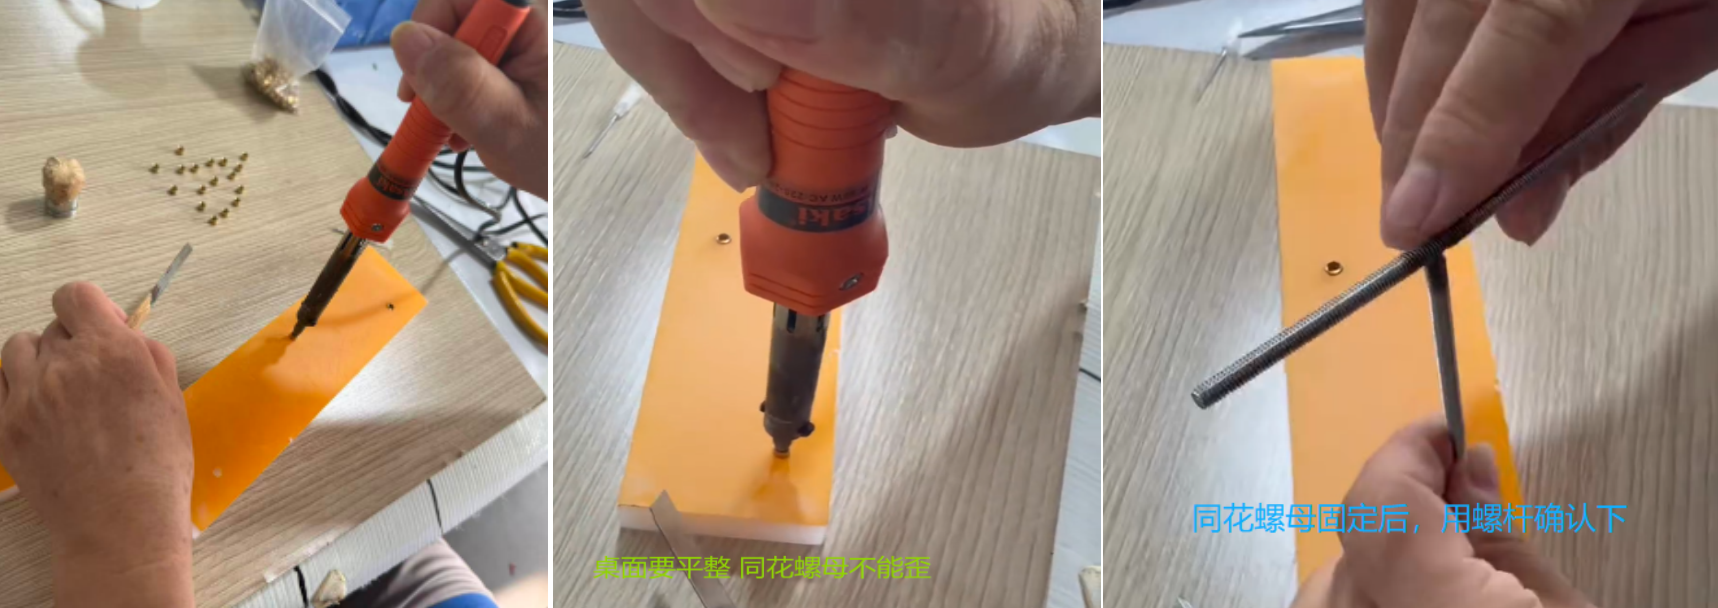
亚克力 / 不锈钢攻牙,使用专用攻牙器材。
| 序号 | 项目分类 | 固定方式 | 字壳边条离侧面安装孔距离 | 适用螺丝类型 | 通用参数(字壳高度 ≤ 60cm) | 结构图 |
|---|---|---|---|---|---|---|
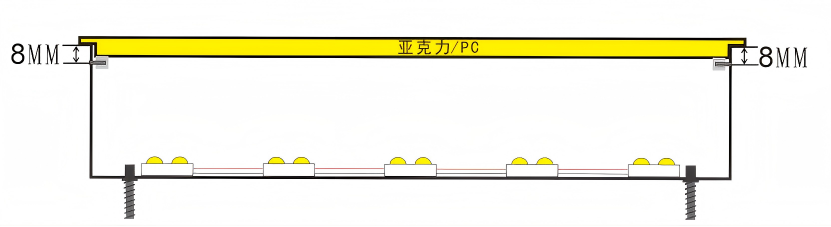
| 1 | 亚克力 / PC 侧面开孔 | 直接固定 | 8mm | 沉头自丝 / 无机头 / 圆头自丝 | 侧面开 φ2.5mm 孔,沉头深度 4mm |
|
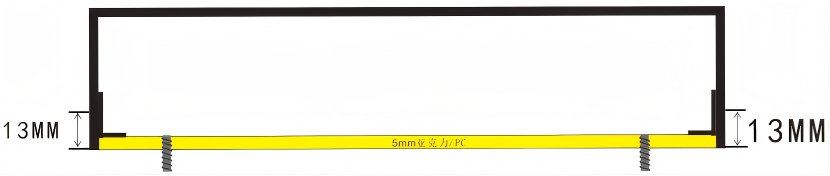
| 2 | 角码固定 | 13mm | 沉头自丝 / 圆头自丝 | 侧面开 φ2.5mm 孔,沉头深度 4mm |
|
|
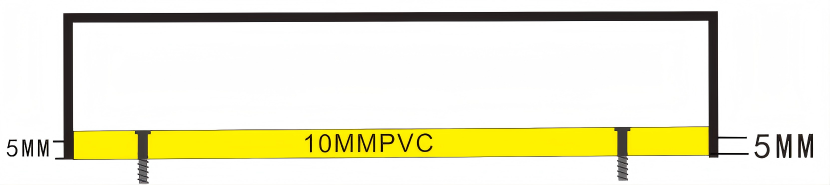
| 3 | PVC 侧面开孔 | 直接固定 | 5mm | 沉头自攻螺丝 | 侧面开 φ2.5mm 孔,沉头深度 4mm |
|
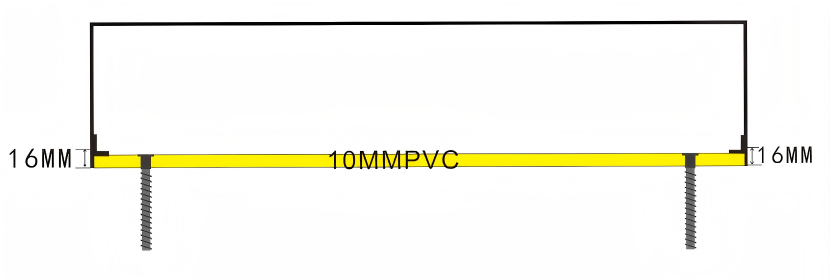
| 4 | 角码固定 | 16mm | 沉头自丝 / 圆头自丝 | 侧面开 φ2.5mm 孔,沉头深度 4mm |
|